Una hilandería moderna rara vez se detiene. Las máquinas de anillos, la preparación de la hilatura, el bobinado y los sistemas automáticos de mudada y limpieza aspiran aire comprimido en tres turnos, y en muchas plantas textiles la estación de compresores de aire es uno de los mayores consumidores individuales de electricidad. Un compresor de tornillo de dos etapas con un variador de velocidad se adapta bien a esa carga: comprime el aire de manera más eficiente que uno de una sola etapa cuando el molino funciona con fuerza, y el VSD recorta la producción automáticamente cuando la producción o los turnos reducen la demanda.
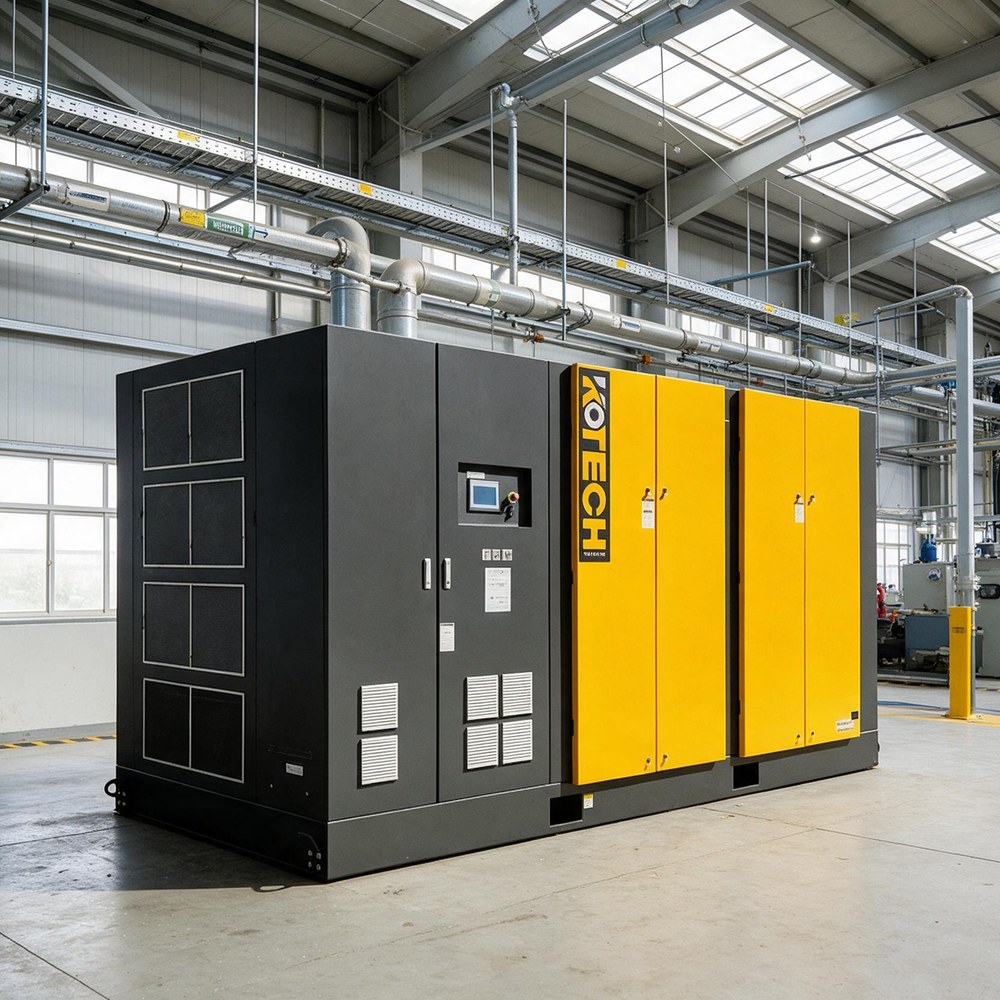
Cómo las hilanderías utilizan el aire comprimido
Las plantas textiles utilizan aire comprimido en casi todos los departamentos. En la hilatura, el aire opera controles y actuadores neumáticos, funciones automáticas de mudada y empalme, sistemas de succión y limpieza, y las válvulas y cilindros que mantienen el material en movimiento durante la preparación, la hilatura de anillos y el bobinado.
Dos características de esta carga son importantes para la selección del compresor. En primer lugar, es continuo: la fábrica trabaja en turnos largos, a menudo cerca de 24 horas al día, por lo que una pequeña ganancia de eficiencia por metro cúbico se multiplica en un ahorro anual muy grande. En segundo lugar, es variable: la demanda cambia entre departamentos, turnos y ventanas de mantenimiento, y rara vez permanece exactamente en el valor nominal de una máquina fija.
Por qué la compresión en dos etapas se adapta a una carga continua
En un compresor de tornillo de dos etapas, el aire se comprime en una primera unidad de compresión, se enfría entre etapas y luego se comprime aún más en una segunda unidad de compresión. Dividir el aumento de presión en dos etapas, con enfriamiento en el medio, reduce el trabajo necesario para alcanzar una presión determinada y reduce la temperatura de descarga en comparación con forzar la relación de presión completa a través de una etapa.
Para un molino que funciona miles de horas al año, esa menor energía por unidad de aire es el principal beneficio. La máquina es simplemente más económica de operar con el alto uso típico de la producción textil, y el proceso de compresión más fría permite una mayor vida útil del lubricante y de los componentes.
- Energía específica más baja que la compresión de una sola etapa a presiones típicas de molino.
- La temperatura de descarga más baja respalda la confiabilidad en turnos largos.
- Particularmente eficaz en plantas de alta utilización que funcionan casi sin parar.
- Disponible en una amplia gama de potencias para combinar con molinos de diferentes tamaños.
Lo que añade el variador de velocidad
Un variador de velocidad cambia la velocidad del motor y de la unidad de aire para que la salida del compresor siga la demanda de aire real. En lugar de funcionar completamente cargada y luego descargar, o encenderse y apagarse, una máquina VSD aumenta y disminuye la cantidad de aire que produce mientras mantiene estable la presión del sistema dentro de una banda estrecha.
Esto coincide con el patrón de demanda real de una hilandería. La producción cambia entre el día y la noche, los departamentos arrancan y paran, y las cargas de fin de semana o de mantenimiento son menores. Una máquina de velocidad fija desperdicia energía durante esos períodos y puede provocar cambios de presión; una máquina VSD recorta y reduce tanto el uso de energía como el desgaste de los ciclos frecuentes de carga y descarga.
- La producción sigue la demanda, lo que reduce el uso de energía durante los turnos de carga más baja.
- La presión estable protege los empalmes y los controles neumáticos sensibles.
- Se reducen las frecuentes pérdidas por arranque y parada y por soplado.
- La eficiencia de dos etapas y el control de velocidad se combinan en todo el rango de carga.
Modelos reales de compresores de dos etapas KOTECH
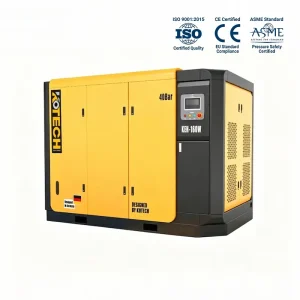
Modelos actuales KOTECH de dos etapas con suministro de aire, presión de trabajo y potencia del motor libres desde las especificaciones de la página del producto. Las variantes VSD llevan control de velocidad variable en el mismo marco.
La tabla enumera los modelos reales de dos etapas KOTECH con y sin VSD, mostrando el suministro de aire libre, la presión de trabajo y la potencia del motor. Las versiones VSD se distinguen en el nombre del modelo, lo que permite al molino comparar opciones de velocidad fija y variable para el mismo marco.
Dimensionamiento de la estación compresora para un molino
El tamaño debe basarse en la demanda de aire medida y no únicamente en la lista de equipos conectados. El registro de presión y carga durante al menos una semana muestra la carga base real, los picos y la baja demanda entre turnos, que es exactamente la información necesaria para combinar máquinas y decidir cuánta capacidad debe ser de velocidad variable.
- Registre la demanda en turnos y fines de semana antes de fijar la capacidad de la estación.
- Identifique la carga base continua y la porción variable por separado.
- Utilice una máquina VSD para cubrir la parte variable de la demanda.
- Deje un margen para la expansión y las fugas de aire, luego repare las fugas agresivamente.
- Mantenga la presión al mínimo que el equipo realmente necesita.
Calidad del aire y mantenimiento en plantas textiles.
Los entornos textiles contienen fibras finas y polvo, por lo que se debe considerar cuidadosamente la entrada y ventilación del compresor. Un suministro de aire limpio y fresco mejora tanto la eficiencia como la confiabilidad, mientras que los filtros de entrada bloqueados o los refrigeradores sucios aumentan la temperatura de descarga y el uso de energía. En áreas donde el aire entra en contacto con el producto o controles sensibles, la filtración y, cuando sea necesario, los secadores protegen contra la humedad y el arrastre de aceite.
Debido a que el molino depende de aire continuo, es mejor planificar el mantenimiento que reaccionar. Monitorear la temperatura de descarga, la presión y el estado del filtro, y dar servicio a las unidades compresoras, correas o acoplamientos, lubricantes y separadores según lo programado, evita que una parada no planificada del compresor detenga las líneas de giro. En estaciones con varias máquinas, el mantenimiento programado se puede rotar sin perder redundancia.
Qué comprobar al elegir un compresor de molino
- Mida la demanda de aire durante una semana completa, incluidos los cambios de turno y fin de semana.
- Elija compresión de dos etapas si el molino funciona durante una gran cantidad de horas.
- Coloque la parte variable de la carga en una máquina VSD en lugar de sobredimensionarla.
- Planifique una toma limpia y fresca y proteja la estación de fibra y polvo.
- Especifique la filtración y el secado para que coincidan con el uso final más sensible.
- Diseñar la estación con redundancia para que el servicio no deje de funcionar.
Preguntas frecuentes
¿Por qué una hilandería necesita un compresor de dos etapas?
¿Un compresor VSD ahorra energía si el molino funciona sin parar?
¿Qué presión suelen necesitar las plantas textiles?
¿Cómo dimensiono un compresor para una hilandería?
¿El ambiente textil polvoriento daña el compresor?
¿Debería toda la estación utilizar máquinas VSD?
Si su hilandería está ampliando o reemplazando una estación compresora antigua, KOTECH puede ayudarlo a combinar máquinas fijas de dos etapas y VSD a partir de una demanda medida.
Casos aplicados relacionados