Nowoczesna przędzalnia rzadko się zatrzymuje. Ramy pierścieniowe, przygotowanie przędzenia, nawijanie oraz automatyczne systemy zdejmowania i czyszczenia pobierają sprężone powietrze przez trzy zmiany, a w wielu zakładach tekstylnych tłocznie powietrza są jednymi z największych pojedynczych odbiorców energii elektrycznej. Dwustopniowa sprężarka śrubowa z napędem o zmiennej prędkości jest dobrze dostosowana do tego obciążenia: spręża powietrze wydajniej niż jednostopniowa, gdy młyn pracuje intensywnie, a VSD automatycznie reguluje moc wyjściową, gdy produkcja lub zmiany zmniejszają zapotrzebowanie.
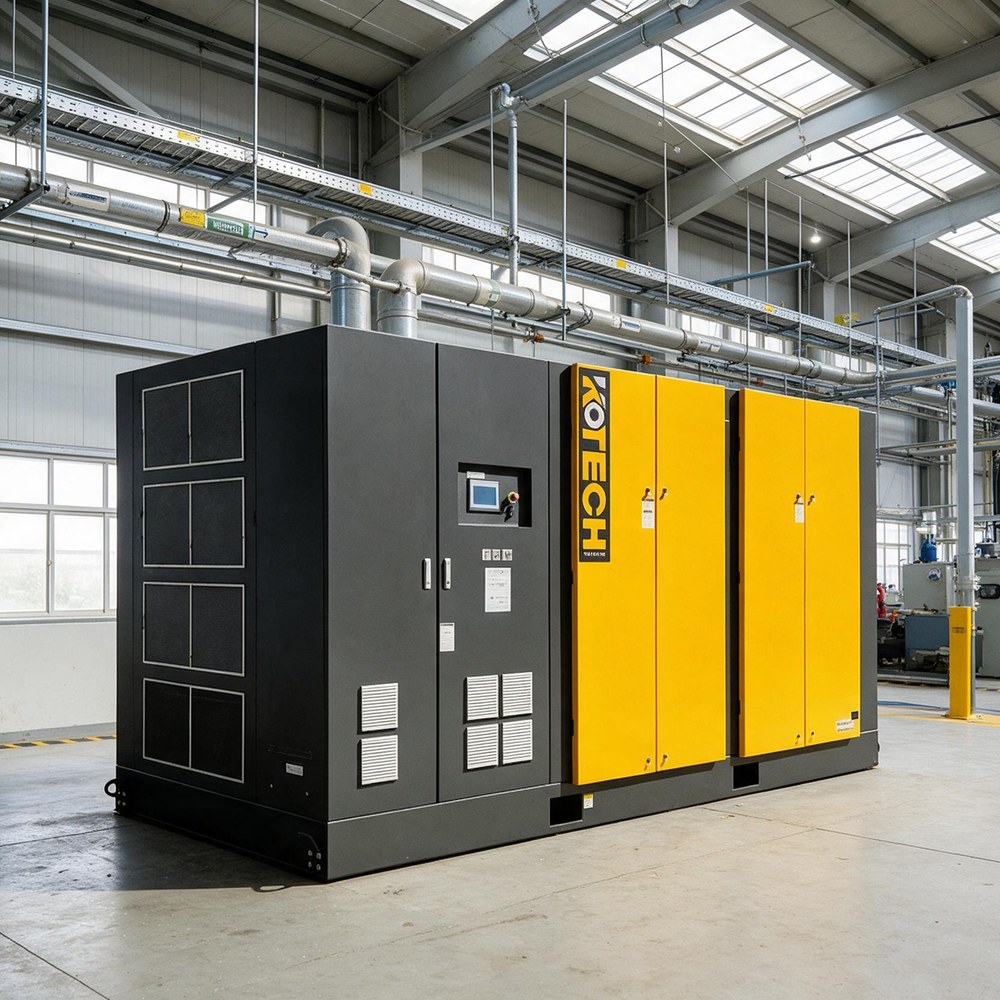
Jak przędzalnie wykorzystują sprężone powietrze
Zakłady tekstylne wykorzystują sprężone powietrze w niemal każdym dziale. Podczas wirowania powietrze steruje pneumatycznymi elementami sterującymi i siłownikami, automatycznymi funkcjami zdejmowania i łączenia, systemami ssania i czyszczenia, a także zaworami i cylindrami, które utrzymują materiał w ruchu podczas przygotowania, wirowania pierścieni i nawijania.
Dwie cechy tego obciążenia mają znaczenie przy wyborze sprężarki. Po pierwsze, jest to proces ciągły: młyn pracuje na długie zmiany, często blisko 24 godzin na dobę, więc niewielki wzrost wydajności na metr sześcienny jest mnożony w bardzo duże roczne oszczędności. Po drugie, jest zmienna: wymaga zmian między działami, zmianami i oknami konserwacji i rzadko utrzymuje się dokładnie na wartości z tabliczki znamionowej stałej maszyny.
Dlaczego dwustopniowa kompresja pasuje do ciągłego obciążenia
W dwustopniowej sprężarce śrubowej powietrze jest sprężane w pierwszym bloku sprężającym, schładzane pomiędzy stopniami, a następnie dalej sprężane w drugim bloku sprężającym. Podział wzrostu ciśnienia na dwa etapy, z chłodzeniem pomiędzy nimi, zmniejsza pracę potrzebną do osiągnięcia danego ciśnienia i obniża temperaturę tłoczenia w porównaniu z wymuszaniem pełnego stosunku ciśnień przez jeden stopień.
W przypadku młyna, który pracuje tysiące godzin rocznie, główną korzyścią jest niższa energia na jednostkę powietrza. Maszyna jest po prostu tańsza w eksploatacji przy wysokim obciążeniu typowym dla produkcji tekstyliów, a chłodniejszy proces sprężania zapewnia dłuższą żywotność smaru i podzespołów.
- Niższa energia właściwa niż kompresja jednostopniowa przy typowych ciśnieniach w młynie.
- Niższa temperatura tłoczenia zwiększa niezawodność podczas długich zmian.
- Szczególnie skuteczny w instalacjach o dużym obciążeniu, które działają niemal bez przerwy.
- Dostępne w szerokim zakresie mocy, aby dopasować je do młynów o różnych rozmiarach.
Co dodaje napęd o zmiennej prędkości
Napęd o zmiennej prędkości zmienia prędkość silnika i stopnia sprężającego, tak aby moc wyjściowa sprężarki odpowiadała rzeczywistemu zapotrzebowaniu na powietrze. Zamiast pracować z pełnym obciążeniem, a następnie rozładowywać lub włączać i wyłączać, maszyna VSD podnosi i zmniejsza ilość wytwarzanego powietrza, utrzymując jednocześnie ciśnienie w układzie na stabilnym poziomie w wąskim paśmie.
Odpowiada to rzeczywistemu wzorcowi popytu przędzalni. Zmiany w produkcji między dniem a nocą, uruchamianie i zatrzymywanie działów, a obciążenia w weekendy i prace konserwacyjne są mniejsze. Maszyna o stałej prędkości marnuje energię w tych okresach i może powodować wahania ciśnienia; maszyna VSD przycina i zmniejsza zarówno zużycie energii, jak i zużycie wynikające z częstych cykli załadunku i rozładunku.
- Produkcja podąża za zapotrzebowaniem, zmniejszając zużycie energii podczas zmian przy mniejszym obciążeniu.
- Stabilne ciśnienie chroni wrażliwe elementy sterujące pneumatyczne i łączenia.
- Częste start-stop i straty związane z przedmuchem są zmniejszone.
- Dwustopniowa wydajność i kontrola prędkości łączą się w pełnym zakresie obciążenia.
Prawdziwe modele sprężarek dwustopniowych KOTECH
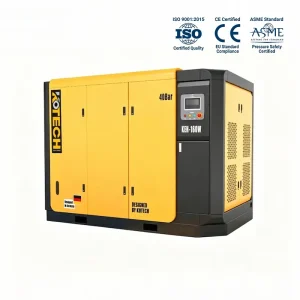
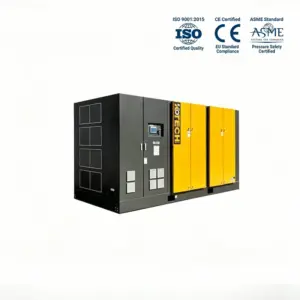
Aktualne modele dwustopniowe KOTECH z wolnym przepływem powietrza, ciśnieniem roboczym i mocą silnika ze specyfikacji na stronie produktu. Warianty VSD umożliwiają sterowanie zmienną prędkością na tej samej ramie.
Tabela zawiera rzeczywiste modele dwustopniowe KOTECH z i bez VSD, pokazujące swobodny przepływ powietrza, ciśnienie robocze i moc silnika. Wersje VSD są rozróżniane w nazwie modelu, co pozwala młynowi na porównanie opcji stałej i zmiennej prędkości dla tej samej ramy.
Dobór stacji sprężarek do młyna
Dobór powinien opierać się na zmierzonym zapotrzebowaniu na powietrze, a nie na samej liście podłączonych urządzeń. Rejestrowanie ciśnienia i obciążenia przez co najmniej tydzień pokazuje rzeczywiste obciążenie podstawowe, wartości szczytowe i niskie zapotrzebowanie pomiędzy zmianami, co jest dokładnie informacją potrzebną do łączenia maszyn i podejmowania decyzji, jaka wydajność powinna mieć zmienną prędkość.
- Rejestruj zapotrzebowanie na zmiany i w weekendy przed ustaleniem przepustowości stacji.
- Zidentyfikuj oddzielnie ciągłe obciążenie podstawowe i część zmienną.
- Użyj maszyny VSD, aby pokryć różną część zapotrzebowania.
- Pozostaw margines na rozszerzenie i wycieki powietrza, a następnie agresywnie napraw nieszczelności.
- Utrzymuj ciśnienie na minimalnym poziomie, jakiego naprawdę potrzebuje sprzęt.
Jakość i utrzymanie powietrza w zakładach włókienniczych
Środowiska tekstylne zawierają drobne włókna i pył, dlatego należy dokładnie rozważyć wlot i wentylację sprężarki. Dopływ czystego, chłodnego powietrza poprawia zarówno wydajność, jak i niezawodność, podczas gdy zablokowane filtry wlotowe lub zanieczyszczone chłodnice zwiększają temperaturę wylotową i zużycie energii. W obszarach, w których powietrze ma kontakt z produktem lub wrażliwymi elementami sterującymi, filtracja i, w razie potrzeby, osuszacze chronią przed wilgocią i przenoszeniem oleju.
Ponieważ młyn jest zależny od ciągłego dopływu powietrza, konserwację najlepiej zaplanować, a nie reagować. Monitorowanie temperatury tłoczenia, ciśnienia i stanu filtrów oraz terminowe serwisowanie bloków sprężających, pasków lub sprzęgieł, smaru i separatorów zapobiega nieplanowanemu zatrzymaniu sprężarki i zatrzymaniu wirujących linii. Na stacjach wielomaszynowych można zmieniać harmonogram serwisowania bez utraty redundancji.
Na co zwrócić uwagę przy wyborze sprężarki młynowej
- Mierz zapotrzebowanie na powietrze przez cały tydzień, uwzględniając zmiany zmianowe i weekendowe.
- Wybierz kompresję dwustopniową, jeśli młyn pracuje przez dużą liczbę godzin.
- Zamiast przewymiarowywać zmienną część obciążenia na maszynie VSD.
- Zaplanuj czysty, chłodny wlot i chroń stację przed włóknami i kurzem.
- Określ filtrację i suszenie, aby dopasować je do najbardziej wrażliwego zastosowania końcowego.
- Zaprojektuj stację z redundancją, aby obsługa nie przerywała pracy.
Często zadawane pytania
Dlaczego przędzalnia potrzebuje dwustopniowej sprężarki?
Czy sprężarka VSD oszczędza energię, jeśli młyn pracuje bez przerwy?
Jakiego ciśnienia zazwyczaj potrzebują zakłady tekstylne?
Jak dobrać sprężarkę do przędzalni?
Czy zakurzone środowisko tekstylne uszkadza sprężarkę?
Czy cała stacja powinna korzystać z maszyn VSD?
Jeśli Twoja przędzalnia rozbudowuje się lub wymienia starzejącą się stację sprężarek, KOTECH może pomóc w połączeniu dwustopniowych maszyn stacjonarnych i VSD w oparciu o mierzone zapotrzebowanie.
Zapoznaj się z asortymentem dwustopniowym KOTECH i zapytaj o wycenę
Powiązane przypadki stosowane