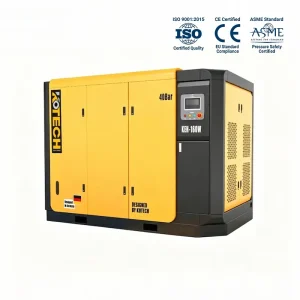
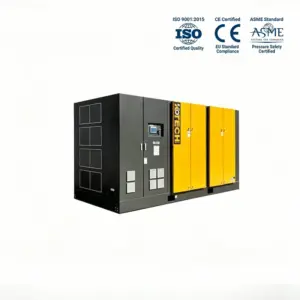
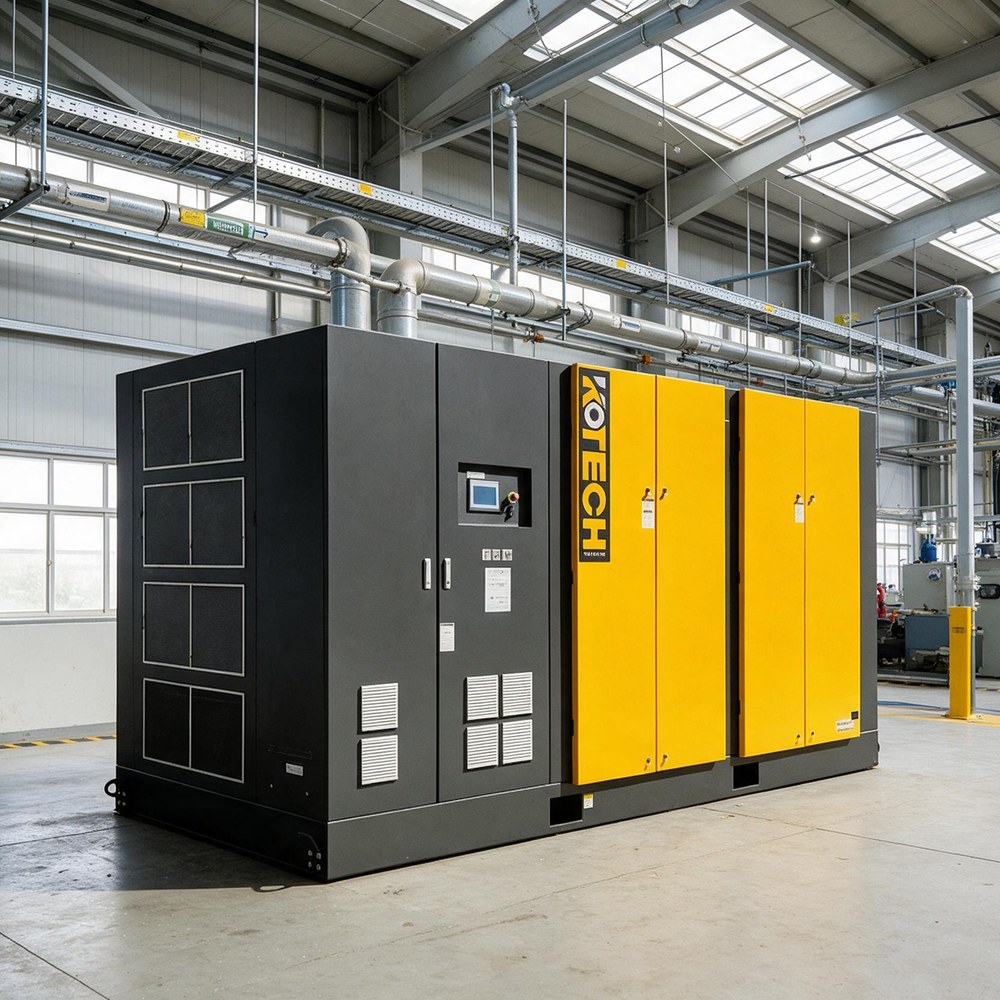
نادرا ما تتوقف مطحنة الغزل الحديثة. تقوم الإطارات الحلقية، وإعداد الغزل، واللف، وأنظمة الخلع والتنظيف الأوتوماتيكية بسحب الهواء المضغوط عبر ثلاث نوبات، وفي العديد من مصانع النسيج، تعد محطة ضاغط الهواء واحدة من أكبر مستهلكي الكهرباء. ويتوافق الضاغط اللولبي ذو المرحلتين المزود بمحرك متغير السرعة بشكل جيد مع هذا الحمل: فهو يضغط الهواء بكفاءة أكبر من المرحلة الواحدة عندما تعمل الطاحونة بقوة، ويقوم VSD بتقليص الإخراج تلقائيًا عندما يؤدي الإنتاج أو الورديات إلى تقليل الطلب.
كيف تستخدم مصانع الغزل الهواء المضغوط
تستخدم مصانع النسيج الهواء المضغوط في كل قسم تقريبًا. في الغزل، يقوم الهواء بتشغيل أدوات التحكم والمشغلات الهوائية، ووظائف الخلع والربط الأوتوماتيكية، وأنظمة الشفط والتنظيف، والصمامات والأسطوانات التي تحافظ على حركة المواد أثناء التحضير، والغزل الحلقي، واللف.
هناك ميزتان لهذا الحمل مهمتان لاختيار الضاغط. أولاً، إنه مستمر: فالمصنع يعمل في نوبات عمل طويلة، غالباً ما تقترب من 24 ساعة في اليوم، وبالتالي فإن مكاسب الكفاءة الصغيرة لكل متر مكعب تتضاعف في توفير سنوي كبير للغاية. ثانيًا، إنه متغير: يتغير الطلب بين الأقسام والمناوبات ونوافذ الصيانة، ونادرًا ما يبقى تمامًا عند القيمة الاسمية لجهاز ثابت.
لماذا يتناسب الضغط على مرحلتين مع الحمل المستمر
في الضاغط اللولبي ذي المرحلتين، يتم ضغط الهواء في نهاية الهواء الأولى، ثم يتم تبريده بين المراحل، ثم يتم ضغطه بشكل أكبر في نهاية الهواء الثانية. إن تقسيم ارتفاع الضغط على مرحلتين، مع التبريد بينهما، يقلل من العمل اللازم للوصول إلى ضغط معين ويخفض درجة حرارة التفريغ مقارنة بإجبار نسبة الضغط الكاملة خلال مرحلة واحدة.
بالنسبة لطاحونة تعمل آلاف الساعات سنويًا، فإن انخفاض الطاقة لكل وحدة هواء هو الفائدة الرئيسية. الآلة ببساطة أرخص في التشغيل عند الاستخدام العالي النموذجي لإنتاج المنسوجات، كما أن عملية الضغط المبرد تدعم عمرًا أطول لمواد التشحيم والمكونات.
- طاقة محددة أقل من الضغط أحادي المرحلة عند ضغوط المطحنة النموذجية.
- تدعم درجة حرارة التفريغ المنخفضة الموثوقية في الورديات الطويلة.
- فعال بشكل خاص في المصانع عالية الاستخدام التي تعمل بدون توقف تقريبًا.
- متوفر عبر نطاق طاقة واسع ليتناسب مع المطاحن ذات الأحجام المختلفة.
ما يضيفه محرك السرعة المتغير
يقوم محرك متغير السرعة بتغيير سرعة المحرك وسرعة الهواء بحيث يتبع خرج الضاغط الطلب الفعلي على الهواء. بدلاً من تشغيلها وهي محملة بالكامل ثم تفريغها، أو تشغيلها وإيقافها، تعمل ماكينة VSD على رفع وخفض كمية الهواء التي تنتجها مع الحفاظ على استقرار ضغط النظام ضمن نطاق ضيق.
وهذا يطابق نمط الطلب الحقيقي لمصنع الغزل. يتغير الإنتاج بين النهار والليل، وتبدأ الأقسام وتتوقف، وتكون أحمال عطلة نهاية الأسبوع أو أحمال الصيانة أقل. تهدر الآلة ذات السرعة الثابتة الطاقة خلال تلك الفترات ويمكن أن تسبب تقلبات في الضغط؛ تعمل آلة VSD على تقليل استخدام الطاقة والتآكل الناتج عن دورات التحميل والتفريغ المتكررة.
- يتبع الإنتاج الطلب، مما يقلل من استخدام الطاقة أثناء نوبات العمل ذات الأحمال المنخفضة.
- ضغط مستقر يحمي الضوابط الهوائية الحساسة والربط.
- يتم تقليل خسائر البداية والتوقف المتكرر.
- تتحد الكفاءة على مرحلتين والتحكم في السرعة عبر نطاق التحميل الكامل.
نماذج ضاغط KOTECH حقيقية على مرحلتين
نماذج KOTECH الحالية ذات المرحلتين مع توصيل الهواء مجانًا وضغط العمل وقوة المحرك من مواصفات صفحة المنتج. تحمل متغيرات VSD التحكم في السرعة المتغيرة على نفس الإطار.
يسرد الجدول نماذج KOTECH الحقيقية ذات المرحلتين مع وبدون VSD، مما يوضح توصيل الهواء المجاني وضغط العمل وقوة المحرك. تتميز إصدارات VSD باسم النموذج، مما يسمح للمطحنة بمقارنة خيارات السرعة الثابتة والمتغيرة لنفس الإطار.
تحجيم محطة الضاغط لمطحنة
يجب أن يعتمد تحديد الحجم على الطلب على الهواء المقاس بدلاً من قائمة المعدات المتصلة وحدها. يُظهر تسجيل الضغط والحمل على مدار أسبوع على الأقل الحمل الأساسي الحقيقي، والقمم، ومدى انخفاض الطلب بين الورديات، وهي بالضبط المعلومات اللازمة لدمج الآلات وتحديد مقدار السعة التي يجب أن تكون متغيرة السرعة.
- قم بتسجيل الطلب عبر الورديات وعطلات نهاية الأسبوع قبل تحديد سعة المحطة.
- تحديد الحمل الأساسي المستمر والجزء المتغير بشكل منفصل.
- استخدم آلة VSD لتغطية الجزء المتنوع من الطلب.
- اترك هامشًا للتوسع ولتسرب الهواء، ثم قم بإصلاح التسربات بقوة.
- حافظ على الضغط عند الحد الأدنى الذي تحتاجه المعدات حقًا.
جودة الهواء وصيانته في مصانع النسيج
تحتوي بيئات النسيج على ألياف دقيقة وغبار، ولهذا السبب يجب النظر بعناية في مدخل الضاغط والتهوية. يعمل إمداد الهواء النظيف والبارد على تحسين الكفاءة والموثوقية، في حين تعمل مرشحات السحب المسدودة أو المبردات الملوثة على رفع درجة حرارة التفريغ واستخدام الطاقة. في المناطق التي يتلامس فيها الهواء مع المنتج أو عناصر التحكم الحساسة، تعمل الترشيح والمجففات، عند الحاجة، على الحماية من الرطوبة وانتقال الزيت.
نظرًا لأن المطحنة تعتمد على الهواء المستمر، فمن الأفضل التخطيط للصيانة بدلاً من الصيانة التفاعلية. إن مراقبة درجة حرارة التفريغ، والضغط، وحالة الفلتر، وخدمة أطراف الهواء، والأحزمة أو الوصلات، ومواد التشحيم، والفواصل في الموعد المحدد، تمنع توقف الضاغط غير المخطط له من إيقاف خطوط الدوران. في المحطات متعددة الأجهزة، يمكن تدوير الخدمة المجدولة دون فقدان التكرار.
ما يجب التحقق منه عند اختيار ضاغط مطحنة
- قم بقياس الطلب على الهواء على مدار أسبوع كامل بما في ذلك التغييرات في المناوبات وعطلة نهاية الأسبوع.
- اختر الضغط على مرحلتين إذا كانت الطاحونة تعمل لعدد كبير من الساعات.
- ضع الجزء المتغير من الحمل على جهاز VSD بدلاً من الحجم الزائد.
- قم بتخطيط مدخل نظيف وبارد وقم بحماية المحطة من الألياف والغبار.
- حدد الترشيح والتجفيف ليتناسب مع الاستخدام النهائي الأكثر حساسية.
- صمم المحطة بتكرار حتى لا تتوقف الخدمة عن الدوران.
الأسئلة المتداولة
لماذا تحتاج مطحنة الغزل إلى ضاغط ذو مرحلتين؟
هل يوفر ضاغط VSD الطاقة إذا كانت الطاحونة تعمل دون توقف؟
ما هو الضغط الذي تحتاجه مصانع النسيج عادة؟
كيف يمكنني تحديد حجم الضاغط لمطحنة الغزل؟
هل بيئة النسيج المتربة تلحق الضرر بالضاغط؟
هل يجب على المحطة بأكملها استخدام أجهزة VSD؟
إذا كانت مطحنة الغزل الخاصة بك تعمل على توسيع أو استبدال محطة ضاغط قديمة، فيمكن أن تساعد KOTECH في الجمع بين الآلات الثابتة ذات المرحلتين وآلات VSD من الطلب المقاس.
حالات تطبيقية ذات صلة