Una máquina de moldeo por soplado y estirado de PET no funciona con aire normal del taller. Mientras que el resto de una planta de envasado trabaja cómodamente entre 7 y 10 bar, la estación de soplado necesita aproximadamente35 a 40 barespara darle forma a las preformas en una fracción de segundo. Un compresor de refuerzo de alta presión toma el aire comprimido que ya produce y eleva solo esa porción a presión PET, que casi siempre es más eficiente que hacer funcionar un solo compresor grande a 40 bar todo el día.
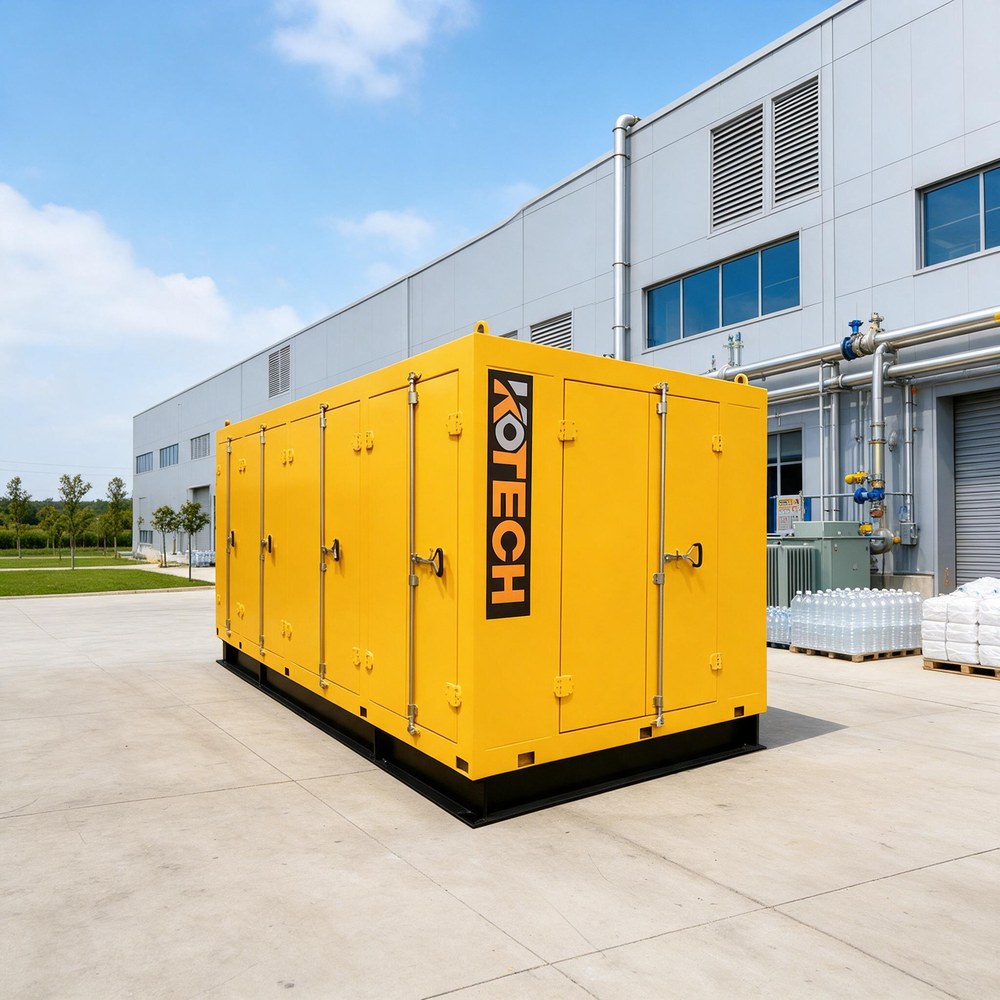
Por qué las plantas de botellas de PET necesitan aire a alta presión
En el moldeo por soplado y estirado de PET de dos etapas, se calienta una preforma, se estira con una varilla y luego se infla contra un molde enfriado. El paso de inflado es rápido y contundente: se utiliza aire a baja presión para el preestirado, pero aire a alta presión, normalmente de 35 a 40 bares para la mayoría de las botellas de agua y refrescos carbonatados, finaliza el soplado y mantiene el material contra la pared del molde el tiempo suficiente para que fragüe.
Si esa presión es baja o inestable, la botella nunca llega a las esquinas del molde. Los operadores ven una formación de base débil, cuellos descentrados, distribución desigual del material, botellas que no superan las pruebas de carga superior o de rotura y mayores tasas de desperdicio. Debido a que la demanda de alta presión se concentra en una parte de la línea en lugar de en toda la fábrica, tratar todo el aire de la planta como aire a 40 bar desperdicia una gran cantidad de energía.
Qué hace realmente un compresor de refuerzo
Un refuerzo es una segunda etapa de compresión que se encuentra entre su sistema de aire de uso general y la máquina de moldeo por soplado de PET. Aspira aire que ya ha sido comprimido a una presión de entrada moderada, a menudo de 7 a 13 bar, y comprime ese mismo aire una segunda vez hasta la presión de salida que necesita el soplador.
Esta disposición escalonada coincide con el perfil de carga real de una planta de PET. La estación compresora principal suministra a toda la fábrica una presión eficiente y estable, mientras que el refuerzo funciona sólo cuando la sopladora requiere aire a alta presión. Los modelos de refuerzo de alta presión de KOTECH cubren presiones de salida desde aproximadamente 15 bar hasta 60 bar, por lo que la misma gama sirve para botellas de agua, bebidas carbonatadas y otras tareas de envasado a alta presión.
- Menor consumo total de energía que comprimir todo el aire de la planta directamente a 40 bar.
- El suministro estable de alta presión protege la calidad de la botella y reduce los desechos.
- Una máquina independiente aísla las fluctuaciones de presión del PET del resto de la planta.
- El amplificador se puede agregar a un sistema de aire existente sin reemplazar la estación principal.
Modelos reales de amplificadores de alta presión KOTECH
Estos son los modelos actuales de amplificadores KOTECH con los rangos de presión de entrada y salida y la potencia del motor tomados de las especificaciones de la página del producto.
La tabla enumera los modelos reales de amplificadores KOTECH con la presión de entrada que aceptan, la presión de salida que entregan y la potencia de su motor. La producción exacta depende de las condiciones de entrada y salida elegidas, por lo que el tamaño debe confirmarse con la demanda real de aire de moldeo por soplado en lugar de solo con la potencia del motor.
Dimensionado de un booster para una línea de soplado
El dimensionamiento comienza con la sopladora, no con el número de caballos de fuerza. Cada cavidad consume una cantidad fija de aire a alta presión por ciclo, por lo que la demanda total es el aire por botella multiplicado por el número de cavidades y la velocidad del ciclo, teniendo en cuenta la purga, las fugas y el tiempo de recuperación del lado de alta presión.
- Cuente las cavidades y las botellas por hora para establecer la demanda de flujo de alta presión.
- Incluya los pasos de presión de presoplado y final en el cálculo.
- Permita capacidad de recuperación para que la máquina no esté esperando presión entre ciclos.
- Tenga en cuenta la temperatura ambiente, la ventilación y el calor rechazado por el refuerzo.
- Planifique un receptor en el lado de alta presión para suavizar las demandas máximas breves.
Instalación, refrigeración y mantenimiento.
Un refuerzo que comprime aire por segunda vez produce calor, por lo que el tamaño del agua de ventilación o refrigeración debe ser correcto y el área alrededor de la máquina debe mantenerse despejada. El aire de entrada que alimenta el propulsor debe estar seco y limpio, porque la humedad o el aceite transportado desde la primera etapa se concentra en la segunda compresión y puede contaminar tanto el propulsor como el producto PET. Por tanto, la filtración y el secado antes del booster forman parte de la instalación, no un accesorio.
El mantenimiento de rutina sigue el mismo patrón que cualquier compresor industrial: monitorear la presión de entrada y salida, rastrear la temperatura de descarga, inspeccionar válvulas y sellos, y dar servicio al sistema de lubricación y enfriamiento según lo programado. Un aumento lento de la temperatura de descarga, o un impulsor que funciona por más tiempo para alcanzar la misma presión, es una advertencia temprana de que una válvula, un sello o un enfriador necesitan atención antes de que la calidad de la botella se vea afectada.
Qué comprobar antes de comprar un refuerzo para PET
- Confirme la presión de soplado final exacta que requieren sus botellas y moldes, no una estimación redondeada de 40 bar.
- Calcule el flujo de las cavidades y la velocidad del ciclo en lugar de elegir por la potencia del motor.
- Verifique la presión de entrada que su sistema de aire existente puede suministrar al impulsor.
- Especifique el secado y la filtración aguas arriba para que el refuerzo reciba aire limpio y seco.
- Proporcione ventilación adecuada o agua de refrigeración para el calor de la segunda etapa.
- Incluya un receptor de alta presión y monitoreo de presión en el alcance.
Preguntas frecuentes
¿Qué presión necesita una máquina sopladora de PET?
¿Puedo hacer funcionar mi compresor principal a 40 bar durante toda la planta?
¿En qué se diferencia un reforzador de un compresor normal?
¿Por qué mis botellas tienen bases débiles o paredes desiguales?
¿El booster necesita su propio secador?
¿Cómo sé qué tamaño de refuerzo comprar?
Si está planificando una línea de PET o agregando una etapa de alta presión a una planta de envasado existente, KOTECH puede dimensionar un refuerzo según su número de cavidades, presión de entrada y requisitos de golpe final.
Casos aplicados relacionados