Mesin cetak tiup regangan PET tidak bekerja di udara toko biasa. Sementara pabrik pengemasan lainnya bekerja dengan nyaman pada 7 hingga 10 bar, stasiun blow moulding membutuhkan jumlah yang kurang lebih sama35 hingga 40 baruntuk mendorong bentuk awal ke bentuk semula dalam sepersekian detik. Kompresor booster bertekanan tinggi mengambil udara bertekanan yang telah Anda hasilkan dan menaikkan porsi tersebut menjadi tekanan PET, yang hampir selalu lebih efisien daripada menjalankan satu kompresor besar pada tekanan 40 bar sepanjang hari.
Mengapa pabrik botol PET membutuhkan udara bertekanan tinggi
Dalam cetakan tiup regangan PET dua tahap, bentuk awal dipanaskan, diregangkan dengan batang, dan kemudian digelembungkan pada cetakan yang didinginkan. Langkah inflasi cepat dan kuat: udara bertekanan rendah digunakan untuk pra-peregangan, namun udara bertekanan tinggi, biasanya 35 hingga 40 bar untuk sebagian besar minuman ringan berkarbonasi dan botol air, menyelesaikan pukulan dan menahan material pada dinding cetakan cukup lama untuk mengeras.
Jika tekanannya rendah atau tidak stabil, botol tidak akan pernah mencapai sudut cetakan. Operator melihat formasi dasar yang lemah, leher yang tidak berada di tengah, distribusi material yang tidak merata, botol yang gagal dalam uji beban atas atau pecah, dan tingkat scrap yang lebih tinggi. Karena permintaan tekanan tinggi terkonsentrasi pada satu bagian jalur dibandingkan seluruh pabrik, memperlakukan seluruh udara pabrik sebagai udara 40 bar akan membuang banyak energi.
Apa yang sebenarnya dilakukan oleh kompresor booster
Booster adalah tahap kompresi kedua yang berada di antara sistem udara serba guna dan mesin cetak tiup PET. Ini menarik udara yang telah dikompresi hingga tekanan masuk sedang, seringkali 7 hingga 13 bar, dan memampatkan udara yang sama untuk kedua kalinya hingga tekanan keluar yang dibutuhkan blower.
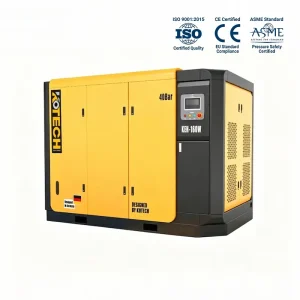
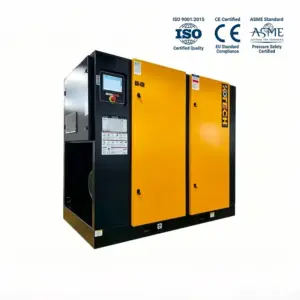
Pengaturan bertahap ini sesuai dengan profil beban sebenarnya dari pabrik PET. Stasiun kompresor utama menyuplai seluruh pabrik dengan tekanan yang efisien dan stabil, sedangkan booster hanya bekerja ketika blow molder memerlukan udara bertekanan tinggi. Model penguat tekanan tinggi KOTECH mencakup tekanan keluar dari sekitar 15 bar hingga 60 bar, sehingga kisaran yang sama melayani botol air, minuman berkarbonasi, dan tugas pengemasan bertekanan tinggi lainnya.
- Total penggunaan energi yang lebih rendah dibandingkan mengompresi seluruh udara pabrik secara langsung hingga 40 bar.
- Pasokan tekanan tinggi yang stabil melindungi kualitas botol dan memotong sisa.
- Mesin terpisah mengisolasi fluktuasi tekanan PET dari bagian pabrik lainnya.
- Booster dapat ditambahkan ke sistem udara yang sudah ada tanpa mengganti stasiun utama.
Model penguat tekanan tinggi KOTECH asli
Ini adalah model booster KOTECH terkini dengan rentang tekanan masuk dan keluar serta daya motor yang diambil dari spesifikasi halaman produk.
Tabel ini mencantumkan model booster KOTECH asli dengan tekanan masuk yang diterima, tekanan keluar yang diberikan, dan tenaga motornya. Output yang tepat tergantung pada kondisi saluran masuk dan saluran keluar yang dipilih, sehingga ukuran harus dikonfirmasi berdasarkan kebutuhan udara blow molding yang sebenarnya, bukan hanya pada daya motor saja.
Mengukur booster untuk garis cetakan tiup
Penentuan ukuran dimulai dari blow molder, bukan dari angka tenaga kuda. Tiap rongga mengonsumsi udara bertekanan tinggi dalam jumlah tetap per siklus, sehingga kebutuhan totalnya adalah udara per botol dikalikan dengan jumlah rongga dan laju siklus, dengan memperhitungkan pembersihan, kebocoran, dan waktu pemulihan sisi bertekanan tinggi.
- Hitung rongga dan botol per jam untuk menentukan kebutuhan aliran bertekanan tinggi.
- Sertakan langkah tekanan pra-tiupan dan tekanan tiupan akhir dalam perhitungan.
- Berikan kapasitas pemulihan sehingga alat berat tidak menunggu tekanan di antara siklus.
- Perhitungkan suhu lingkungan, ventilasi, dan panas yang dibuang oleh booster.
- Rencanakan receiver pada sisi bertekanan tinggi untuk memperlancar permintaan puncak yang pendek.
Instalasi, pendinginan, dan pemeliharaan
Booster yang mengompresi udara untuk kedua kalinya menghasilkan panas, sehingga ventilasi atau air pendingin harus berukuran tepat dan area di sekitar mesin tetap bersih. Udara masuk yang mengalirkan booster harus kering dan bersih, karena uap air atau minyak yang dibawa dari tahap pertama terkonsentrasi pada kompresi kedua dan dapat mengkontaminasi booster dan produk PET. Oleh karena itu, penyaringan dan pengeringan di bagian hulu booster merupakan bagian dari instalasi, bukan aksesori.
Perawatan rutin mengikuti pola yang sama seperti kompresor industri lainnya: memantau tekanan masuk dan keluar, melacak suhu pelepasan, memeriksa katup dan segel, serta memperbaiki sistem pelumasan dan pendingin sesuai jadwal. Suhu pelepasan yang meningkat secara perlahan, atau booster yang bekerja lebih lama untuk mencapai tekanan yang sama, merupakan peringatan awal bahwa katup, segel, atau pendingin memerlukan perhatian sebelum kualitas botol terpengaruh.
Apa yang harus diperiksa sebelum membeli booster PET
- Pastikan tekanan tiupan akhir yang tepat yang dibutuhkan botol dan cetakan Anda, bukan perkiraan 40 bar.
- Hitung aliran dari rongga dan kecepatan siklus alih-alih memilih berdasarkan tenaga motor.
- Verifikasi tekanan masuk yang dapat disuplai sistem udara Anda ke booster.
- Tentukan pengeringan dan penyaringan di bagian hulu sehingga booster menerima udara bersih dan kering.
- Sediakan ventilasi atau air pendingin yang cukup untuk panas tahap kedua.
- Sertakan penerima tekanan tinggi dan pemantauan tekanan dalam ruang lingkup.
Pertanyaan yang sering diajukan
Berapa tekanan yang dibutuhkan mesin blow moulding PET?
Bisakah saya menjalankan kompresor utama saya pada 40 bar untuk seluruh pabrik?
Apa perbedaan booster dengan kompresor biasa?
Mengapa dasar botol saya lemah atau dindingnya tidak rata?
Apakah booster memerlukan pengeringnya sendiri?
Bagaimana saya tahu ukuran booster yang harus dibeli?
Jika Anda merencanakan lini produk PET atau menambahkan tahap tekanan tinggi ke pabrik pengemasan yang sudah ada, KOTECH dapat mengukur booster sesuai jumlah rongga, tekanan saluran masuk, dan kebutuhan peniupan akhir Anda.
Kasus Terapan Terkait