PET 拉伸吹塑机不能使用普通车间空气运行。虽然包装厂的其余部分可以在 7 至 10 bar 的压力下正常工作,但吹塑站大约需要35 至 40 巴在不到一秒的时间内将预成型件推压成型。高压增压压缩机采用您已经产生的压缩空气,并将该部分空气提升至 PET 压力,这几乎总是比全天在 40 bar 下运行单个大型压缩机更有效。
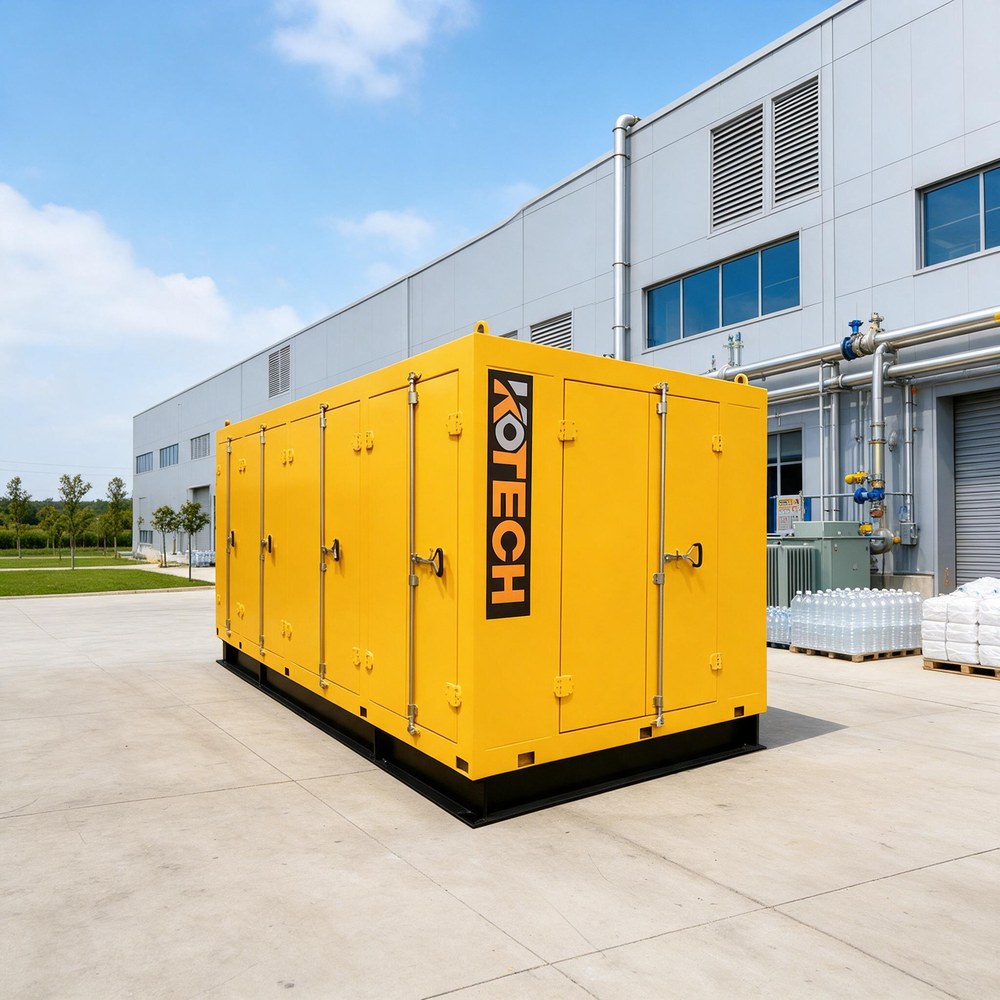
为什么 PET 瓶厂需要高压空气
在两阶段 PET 拉伸吹塑中,瓶坯被加热,用棒拉伸,然后在冷却的模具上充气。充气步骤快速而有力:低压空气用于预拉伸,但高压空气(对于大多数碳酸软饮料和水瓶来说通常为 35 至 40 巴)完成吹塑并将材料保持在模具壁上足够长的时间以进行凝固。
如果压力低或不稳定,瓶子永远不会到达模具的角落。操作员会看到底部形成薄弱、颈部偏心、材料分布不均匀、瓶子未通过顶部负载或爆裂测试以及较高的废品率。由于高压需求集中在生产线的某一部分,而不是整个工厂,因此将所有工厂空气视为 40 bar 空气会浪费大量能源。
增压压缩机的实际作用是什么
增压器是位于通用空气系统和 PET 吹塑机之间的第二压缩级。它吸入已被压缩至中等入口压力(通常为 7 至 13 bar)的空气,并再次压缩相同的空气,直至达到鼓风机所需的出口压力。
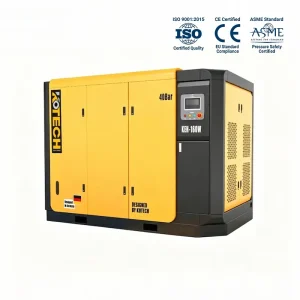
这种分阶段布置符合 PET 工厂的实际负荷情况。主压缩机站为整个工厂提供高效、稳定的压力,而增压器仅在吹塑机需要高压空气时运行。 KOTECH 高压增压器型号涵盖约 15 bar 至 60 bar 的出口压力,因此同一系列适用于水瓶、碳酸饮料和其他高压包装任务。
- 与将所有工厂空气直接压缩至 40 bar 相比,总能耗更低。
- 稳定的高压供应可保护瓶子质量并减少废品。
- 一台单独的机器将 PET 压力波动与工厂的其他部分隔离。
- 增压器可以添加到现有的空气系统中,而无需更换主站。
真正的 KOTECH 高压增压器模型
这些是当前 KOTECH 增压器型号,其入口和出口压力范围以及电机功率均取自产品页面规格。
该表列出了真正的 KOTECH 增压器型号以及它们接受的入口压力、它们提供的出口压力以及它们的电机功率。确切的输出取决于所选的入口和出口条件,因此应根据实际吹塑空气需求而不是仅根据电机功率来确定尺寸。
调整吹塑生产线增压器的尺寸
尺寸从吹塑机开始,而不是从马力数开始。每个腔体每个循环消耗固定量的高压空气,因此总需求量是每瓶空气乘以腔体数量和循环率,并考虑到吹扫、泄漏和高压侧的恢复时间。
- 每小时计算腔体和瓶子数以确定高压流量需求。
- 在计算中包括预吹和最终吹压力步骤。
- 允许恢复能力,这样机器就不会在循环之间等待压力。
- 考虑环境温度、通风和增压器散发的热量。
- 在高压侧规划一个接收器,以平滑短峰值需求。
安装、冷却和维护
增压器第二次压缩空气会产生热量,因此通风或冷却水的尺寸必须正确,并且机器周围的区域必须保持清洁。供给增压器的入口空气应干燥、清洁,因为从第一级携带的水分或油会在第二级压缩时浓缩,并可能污染增压器和 PET 产品。因此,增压器上游的过滤和干燥是安装的一部分,而不是附件。
日常维护遵循与任何工业压缩机相同的模式:监控入口和出口压力,跟踪排气温度,检查阀门和密封件,并按计划维修润滑和冷却系统。排放温度缓慢上升,或者增压器运行更长时间才能达到相同的压力,都是在瓶子质量受到影响之前需要注意阀门、密封件或冷却器的早期警告。
购买 PET 助推器之前要检查什么
- 确认您的瓶子和模具所需的准确最终吹塑压力,而不是四舍五入的 40 巴猜测压力。
- 计算来自型腔的流量和循环速度,而不是通过电机功率进行选择。
- 验证现有空气系统可以向增压器提供的入口压力。
- 指定上游干燥和过滤,以便增压器接收清洁、干燥的空气。
- 为第二级的热量提供充足的通风或冷却水。
- 范围内包括高压接收器和压力监测。
常见问题
PET吹瓶机需要多大的压力?
我可以在 40 bar 的压力下运行整个工厂的主压缩机吗?
增压器与普通压缩机有何不同?
为什么我的瓶子底部不牢固或瓶子壁不平整?
增压器需要自己的烘干机吗?
我如何知道要购买多大尺寸的助推器?
如果您正在规划 PET 生产线或在现有包装设备中添加高压阶段,KOTECH 可以根据您的型腔数、入口压力和最终吹气要求来调整增压器的尺寸。