Uma máquina de moldagem por sopro e estiramento PET não funciona com ar comum. Enquanto o resto de uma fábrica de embalagens funciona confortavelmente entre 7 e 10 bar, a estação de moldagem por sopro precisa de aproximadamente35 a 40 barraspara moldar pré-formas em uma fração de segundo. Um compressor booster de alta pressão pega o ar comprimido que você já produz e eleva apenas essa parte para a pressão PET, o que é quase sempre mais eficiente do que operar um único compressor grande a 40 bar o dia todo.
Por que as fábricas de garrafas PET precisam de ar de alta pressão
Na moldagem por sopro e estiramento de PET de dois estágios, uma pré-forma é aquecida, esticada com uma haste e depois inflada contra um molde resfriado. A etapa de inflação é rápida e vigorosa: ar de baixa pressão é usado para o pré-estiramento, mas ar de alta pressão, normalmente de 35 a 40 bar para a maioria das garrafas de água e refrigerantes carbonatados, finaliza o sopro e mantém o material contra a parede do molde por tempo suficiente para endurecer.
Se essa pressão for baixa ou instável, a garrafa nunca chega aos cantos do molde. Os operadores observam formação de base fraca, gargalos descentralizados, distribuição desigual de material, garrafas que falham nos testes de carga superior ou de ruptura e taxas de refugo mais altas. Como a demanda de alta pressão está concentrada em uma parte da linha e não em toda a fábrica, tratar todo o ar da planta como ar de 40 bar desperdiça muita energia.
O que um compressor booster realmente faz
Um booster é um segundo estágio de compressão que fica entre o sistema de ar de uso geral e a máquina sopradora de PET. Ele aspira o ar que já foi comprimido a uma pressão de entrada moderada, geralmente de 7 a 13 bar, e comprime esse mesmo ar uma segunda vez até a pressão de saída necessária para o soprador.
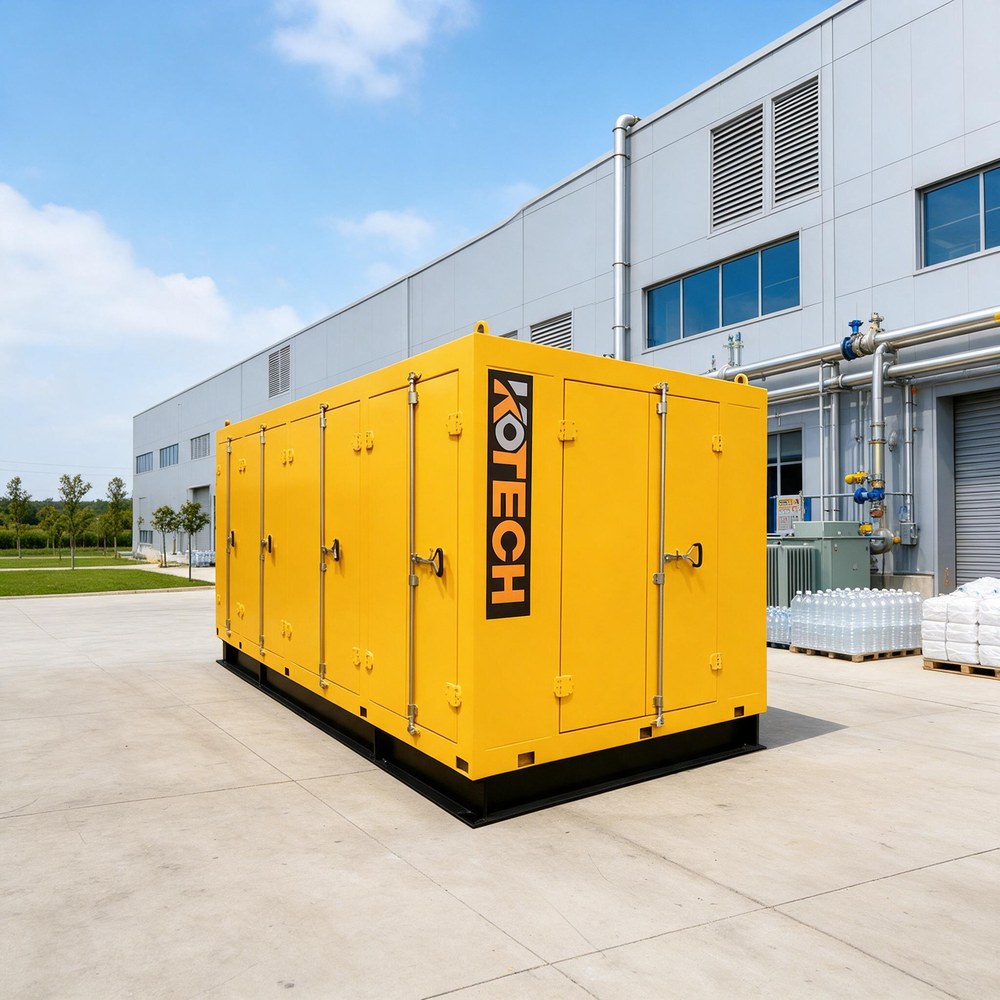
Este arranjo escalonado corresponde ao perfil de carga real de uma planta PET. A principal estação de compressão abastece toda a fábrica com uma pressão eficiente e estável, enquanto o booster funciona apenas quando o soprador necessita de ar de alta pressão. Os modelos de reforço de alta pressão KOTECH cobrem a pressão de saída de cerca de 15 bar a 60 bar, portanto, a mesma linha atende garrafas de água, bebidas carbonatadas e outras tarefas de embalagem de alta pressão.
- Menor consumo total de energia do que comprimir todo o ar da planta diretamente a 40 bar.
- O fornecimento estável de alta pressão protege a qualidade da garrafa e reduz o desperdício.
- Uma máquina separada isola as flutuações de pressão do PET do resto da planta.
- O booster pode ser adicionado a um sistema de ar existente sem substituir a estação principal.
Modelos reais de booster de alta pressão KOTECH
Estes são modelos atuais de boosters KOTECH com faixas de pressão de entrada e saída e potência do motor retiradas das especificações da página do produto.
A tabela lista modelos reais de boosters KOTECH com a pressão de entrada que aceitam, a pressão de saída que fornecem e a potência do motor. A saída exata depende das condições de entrada e saída escolhidas, portanto o dimensionamento deve ser confirmado em relação à demanda real de ar da moldagem por sopro, e não apenas à potência do motor.
Dimensionando um booster para uma linha de moldagem por sopro
O dimensionamento começa no soprador e não no número de cavalos de potência. Cada cavidade consome uma quantidade fixa de ar de alta pressão por ciclo, portanto a demanda total é o ar por garrafa multiplicado pelo número de cavidades e pela taxa do ciclo, com margem para purga, vazamento e tempo de recuperação do lado de alta pressão.
- Conte cavidades e garrafas por hora para estabelecer a demanda de fluxo de alta pressão.
- Inclua as etapas de pressão de pré-sopro e de sopro final no cálculo.
- Permitir capacidade de recuperação para que a máquina não fique esperando pressão entre os ciclos.
- Considere a temperatura ambiente, a ventilação e o calor rejeitado pelo booster.
- Planeje um receptor no lado de alta pressão para suavizar demandas de picos curtos.
Instalação, refrigeração e manutenção
Um booster comprimindo o ar pela segunda vez produz calor, portanto a ventilação ou a água de resfriamento devem ser dimensionadas corretamente e a área ao redor da máquina deve ser mantida limpa. O ar de entrada que alimenta o booster deve estar seco e limpo, pois a umidade ou óleo transportado do primeiro estágio é concentrado pela segunda compressão e pode contaminar tanto o booster quanto o produto PET. A filtração e a secagem a montante do booster fazem, portanto, parte da instalação e não um acessório.
A manutenção de rotina segue o mesmo padrão de qualquer compressor industrial: monitore a pressão de entrada e saída, monitore a temperatura de descarga, inspecione válvulas e vedações e faça a manutenção do sistema de lubrificação e resfriamento dentro do cronograma. Um aumento lento da temperatura de descarga ou um booster que funciona por mais tempo para atingir a mesma pressão é um aviso prévio de que uma válvula, vedação ou resfriador precisa de atenção antes que a qualidade da garrafa seja afetada.
O que verificar antes de comprar um reforço PET
- Confirme a pressão exata de sopro final que suas garrafas e moldes exigem, e não uma estimativa arredondada de 40 bar.
- Calcule o fluxo das cavidades e a velocidade do ciclo em vez de escolher pela potência do motor.
- Verifique a pressão de entrada que seu sistema de ar existente pode fornecer ao booster.
- Especifique a secagem e a filtragem a montante para que o booster receba ar limpo e seco.
- Forneça ventilação adequada ou água de resfriamento para o calor do segundo estágio.
- Inclua um receptor de alta pressão e monitoramento de pressão no escopo.
Perguntas frequentes
Qual pressão uma máquina sopradora de PET precisa?
Posso simplesmente operar meu compressor principal a 40 bar para toda a planta?
Qual a diferença entre um booster e um compressor normal?
Porque é que as minhas garrafas têm bases fracas ou paredes irregulares?
O booster precisa de seu próprio secador?
Como posso saber que tamanho de reforço devo comprar?
Se você estiver planejando uma linha PET ou adicionando um estágio de alta pressão a uma planta de embalagem existente, a KOTECH pode dimensionar um booster de acordo com sua contagem de cavidades, pressão de entrada e requisitos de sopro final.
Casos Aplicados Relacionados