Une machine d'étirage-soufflage PET ne fonctionne pas avec de l'air d'atelier ordinaire. Alors que le reste d'une usine de conditionnement fonctionne confortablement entre 7 et 10 bars, la station de soufflage a besoin d'environ35 à 40 barspour mettre en forme des préformes en une fraction de seconde. Un surpresseur haute pression prend l'air comprimé que vous produisez déjà et élève juste cette partie à la pression du PET, ce qui est presque toujours plus efficace que de faire fonctionner un seul gros compresseur à 40 bars toute la journée.
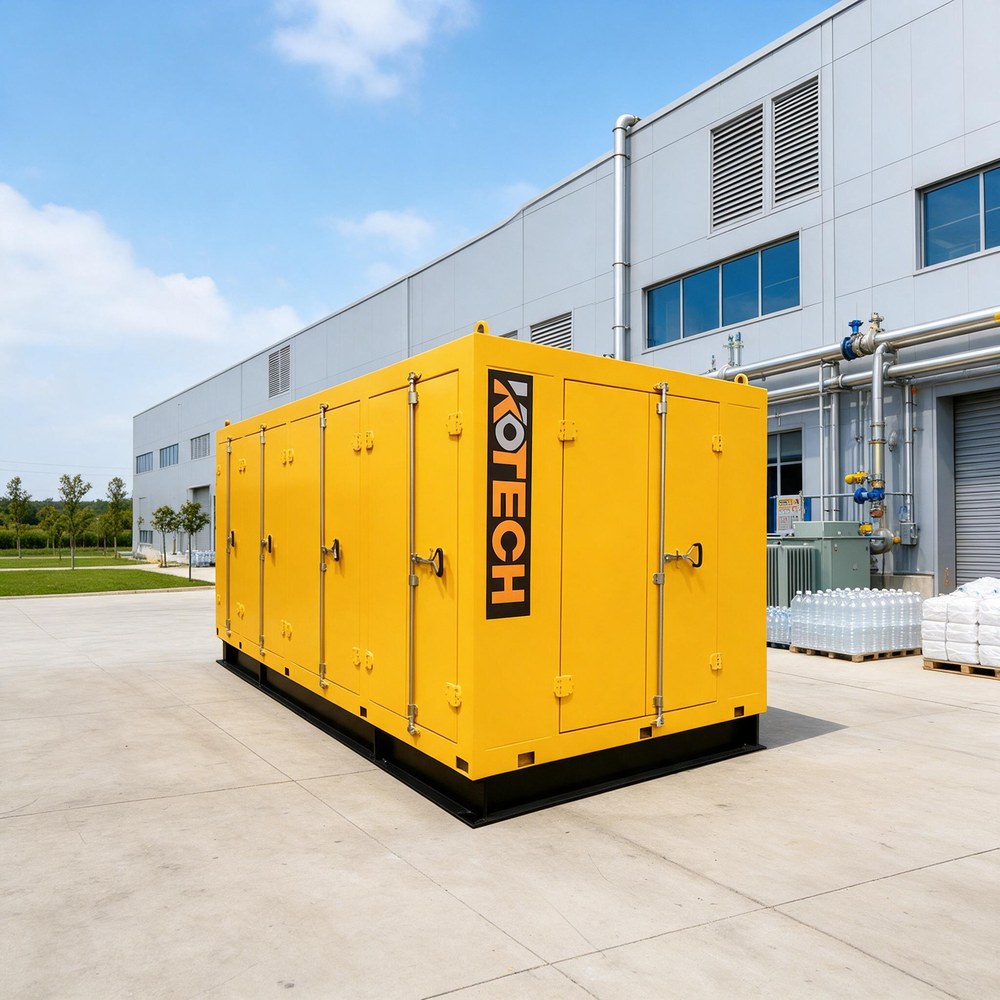
Pourquoi les usines de bouteilles PET ont besoin d'air à haute pression
Dans le moulage par étirage-soufflage PET en deux étapes, une préforme est chauffée, étirée avec une tige, puis gonflée contre un moule refroidi. L'étape de gonflage est rapide et puissante : de l'air à basse pression est utilisé pour le pré-étirage, mais de l'air à haute pression, généralement de 35 à 40 bars pour la plupart des bouteilles de boissons gazeuses et d'eau, termine le soufflage et maintient le matériau contre la paroi du moule suffisamment longtemps pour prendre.
Si cette pression est faible ou instable, la bouteille n’atteint jamais les coins du moule. Les opérateurs constatent une faible formation de base, des cols décentrés, une répartition inégale des matériaux, des bouteilles qui échouent aux tests de chargement par le haut ou d'éclatement et des taux de rebut plus élevés. Étant donné que la demande de haute pression est concentrée dans une partie de la canalisation plutôt que dans l'ensemble de l'usine, traiter tout l'air de l'usine comme de l'air à 40 bars gaspille beaucoup d'énergie.
Ce que fait réellement un surpresseur
Un booster est un deuxième étage de compression situé entre votre système d'air à usage général et la machine de moulage par soufflage PET. Il aspire de l'air déjà comprimé à une pression d'entrée modérée, souvent de 7 à 13 bars, et comprime ce même air une seconde fois jusqu'à la pression de sortie dont le ventilateur a besoin.
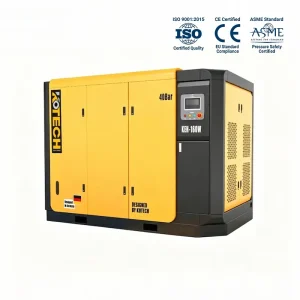
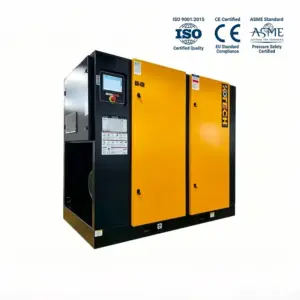
Cette disposition par étapes correspond au profil de charge réel d'une usine PET. La station de compression principale alimente l'ensemble de l'usine avec une pression efficace et stable, tandis que le surpresseur ne fonctionne que lorsque la souffleuse demande de l'air à haute pression. Les modèles de surpresseur haute pression KOTECH couvrent une pression de sortie d'environ 15 bars jusqu'à 60 bars, de sorte que la même gamme sert aux bouteilles d'eau, aux boissons gazeuses et à d'autres tâches d'emballage à haute pression.
- Consommation totale d’énergie inférieure à celle de la compression directe de tout l’air de l’usine à 40 bars.
- Une alimentation haute pression stable protège la qualité des bouteilles et réduit les déchets.
- Une machine séparée isole les fluctuations de pression du PET du reste de l’usine.
- Le surpresseur peut être ajouté à un système d'air existant sans remplacer la station principale.
Modèles réels de surpresseurs haute pression KOTECH
Il s'agit des modèles de surpresseurs KOTECH actuels avec les plages de pression d'entrée et de sortie et la puissance du moteur tirées des spécifications de la page produit.
Le tableau répertorie les véritables modèles de surpresseurs KOTECH avec la pression d'entrée qu'ils acceptent, la pression de sortie qu'ils délivrent et la puissance de leur moteur. Le débit exact dépend des conditions d'entrée et de sortie choisies. Le dimensionnement doit donc être confirmé par rapport à la demande réelle d'air du moulage par soufflage plutôt que par la seule puissance du moteur.
Dimensionnement d'un booster pour une ligne de soufflage
Le dimensionnement commence par la souffleuse et non par un nombre de chevaux. Chaque cavité consomme une quantité fixe d'air haute pression par cycle, la demande totale correspond donc à l'air par bouteille multiplié par le nombre de cavités et la cadence de cycle, en tenant compte de la purge, des fuites et du temps de récupération du côté haute pression.
- Comptez les cavités et les bouteilles par heure pour établir la demande de débit haute pression.
- Incluez les étapes de pression de pré-soufflage et de coup final dans le calcul.
- Autoriser la capacité de récupération afin que la machine n'attende pas la pression entre les cycles.
- Tenez compte de la température ambiante, de la ventilation et de la chaleur rejetée par le booster.
- Prévoyez un récepteur du côté haute pression pour lisser les demandes de pointe à court terme.
Installation, refroidissement et maintenance
Un surpresseur comprimant de l'air une seconde fois produit de la chaleur, l'eau de ventilation ou de refroidissement doit donc être correctement dimensionnée et la zone autour de la machine doit être dégagée. L'air d'entrée alimentant le surpresseur doit être sec et propre, car l'humidité ou l'huile transportée depuis le premier étage est concentrée par la seconde compression et peut contaminer à la fois le surpresseur et le produit PET. La filtration et le séchage en amont du surpresseur font donc partie de l'installation et non un accessoire.
La maintenance de routine suit le même schéma que n'importe quel compresseur industriel : surveiller la pression d'entrée et de sortie, suivre la température de refoulement, inspecter les vannes et les joints et entretenir le système de lubrification et de refroidissement dans les délais. Une température de refoulement qui augmente lentement, ou un surpresseur qui fonctionne plus longtemps pour atteindre la même pression, est un avertissement précoce indiquant qu'une vanne, un joint ou un refroidisseur nécessite une attention avant que la qualité de la bouteille ne soit affectée.
Que vérifier avant d'acheter un booster PET
- Confirmez la pression de soufflage final exacte dont vos bouteilles et moules ont besoin, et non une estimation arrondie de 40 bars.
- Calculez le débit des cavités et la vitesse du cycle au lieu de choisir en fonction de la puissance du moteur.
- Vérifiez la pression d'entrée que votre système d'air existant peut fournir au surpresseur.
- Précisez le séchage et la filtration en amont afin que le surpresseur reçoive de l'air propre et sec.
- Prévoir une ventilation ou de l'eau de refroidissement adéquate pour la chaleur du deuxième étage.
- Incluez un récepteur haute pression et une surveillance de la pression dans la portée.
Questions fréquemment posées
De quelle pression une machine de soufflage PET a-t-elle besoin ?
Puis-je simplement faire fonctionner mon compresseur principal à 40 bars pour toute l’installation ?
En quoi un booster est-il différent d'un compresseur ordinaire ?
Pourquoi mes bouteilles ont-elles des bases faibles ou des parois inégales ?
Le booster a-t-il besoin de son propre sèche-linge ?
Comment savoir quelle taille de booster acheter ?
Si vous envisagez une ligne PET ou ajoutez un étage haute pression à une usine de conditionnement existante, KOTECH peut dimensionner un surpresseur en fonction de votre nombre de cavités, de votre pression d'entrée et de vos besoins en matière de coup final.
Consultez la gamme de surpresseurs KOTECH et demandez un devis
Cas appliqués connexes