Машина для выдувного формования ПЭТ не прощает давления воздуха: если подача высокого давления падает ниже порога, необходимого для преформ, бутылки не могут правильно растягиваться, отходы поднимаются вверх и линия останавливается. В то же время у малых и средних разливочных предприятий нет ни бюджета, ни объема для установки крупной спроектированной центральной станции высокого давления. Апоршневой компрессор среднего давленияв диапазоне от 20 до 40 бар представляет собой практичную золотую середину, обеспечивая необходимое давление для выдувания ПЭТ в компактном и удобном для обслуживания корпусе. Правильный выбор его размера — это вопрос объема баллона, давления выдува и способа хранения воздуха под высоким давлением, а не просто покупка самого большого доступного двигателя.
Почему для выдувания ПЭТ нужна специальная машина среднего давления
Обычно на заводе воздух работает под давлением от 7 до 10 бар, но выдувное формование ПЭТ работает при другом давлении. Воздух под высоким давлением, который растягивает и надувает преформу относительно формы, обычно требуется при давлении от 20 до 40 бар, в зависимости от конструкции бутылки, материала преформы и типа машины. Обеспечение этой потребности стандартным заводским компрессором означало бы работу всей установки под высоким давлением, что неэффективно и тяжело для оборудования, рассчитанного на нормальное давление установки.
Эффективная компоновка разделяет два уровня давления. Стандартный компрессор питает системы низкого давления — конвейеры, приводы, системы сушки и транспортировки воздуха — в то время как специальный компрессор среднего или высокого давления, часто поршневой, загружает ресивер высокого давления, который обслуживает выдувную машину. Поршневая технология хорошо подходит для этой задачи, поскольку возвратно-поступательное сжатие с принудительным смещением эффективно создает высокое давление нагнетания на нескольких этапах, а машины переносят циклическую загрузку партий выдувных форм лучше, чем многие ротационные конструкции непрерывного действия.
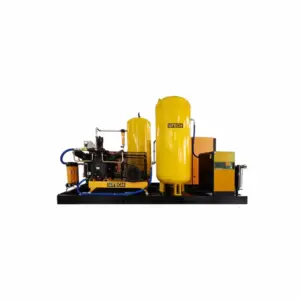
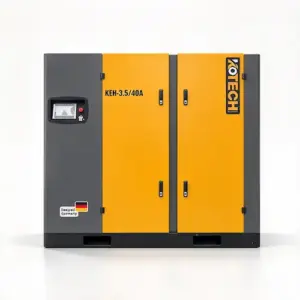
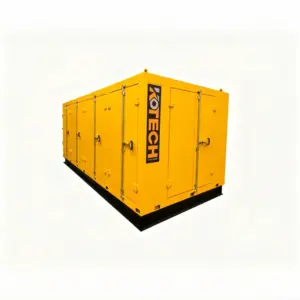
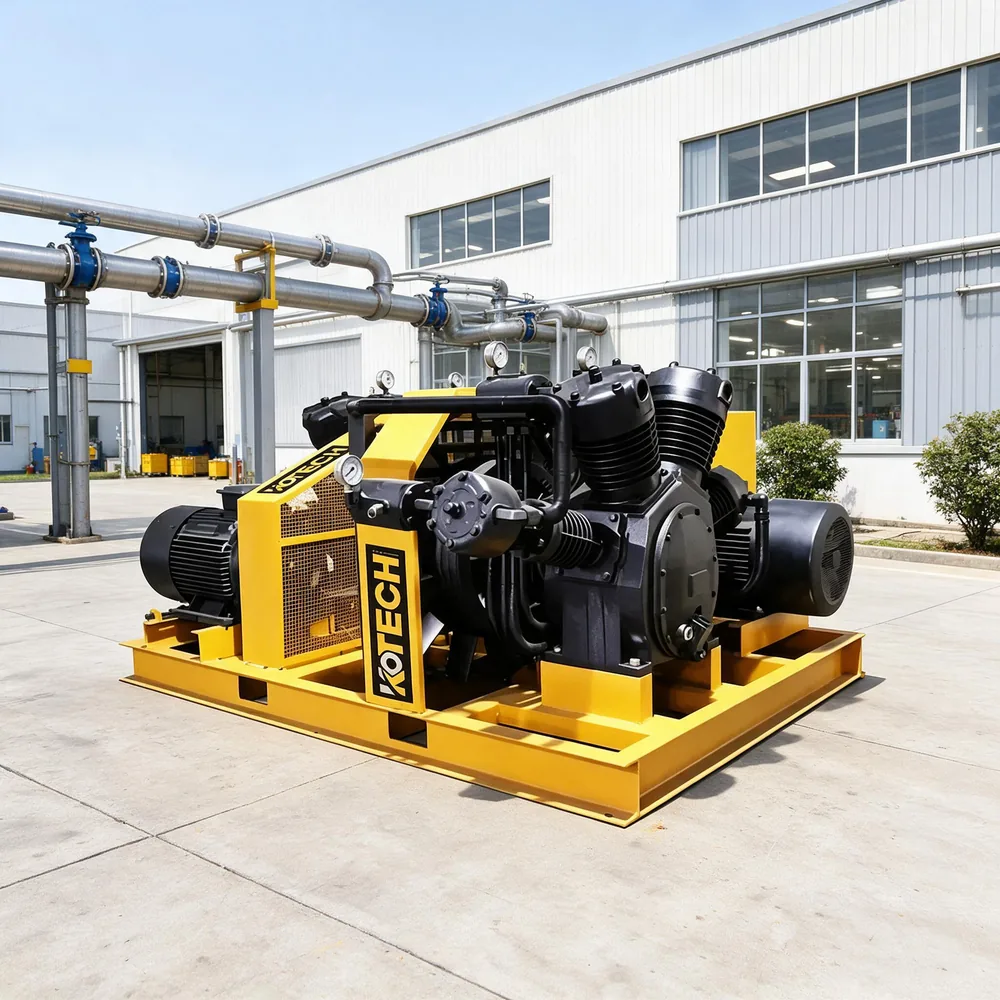
Серия KT специально создана для этого окна. В него входят двух- и трехступенчатые поршневые агрегаты среднего давления с давлением нагнетания 30 и 40 бар (3,0 и 4,0 МПа) и мощностью двигателей от 11 до 22 кВт в одноблочных корпусах, а для больших расходов доступны многоблочные параллельные агрегаты.
- Для выдувного формования ПЭТ требуется давление от 20 до 40 бар, что намного выше обычного технологического воздуха от 7 до 10 бар.
- Отдельные системы высокого и низкого давления вместо работы всей установки под высоким давлением.
- Многоступенчатое поршневое сжатие эффективно создает среднее давление и выдерживает циклическую работу.
- Ресивер высокого давления буферизует короткие и тяжелые воздушные импульсы каждого цикла продувки.
Выбор размера по производительности бутылки и давлению выдува
Отправной точкой является потребление воздуха выдувной машиной, выраженное на бутылку или на полость за цикл. Каждый цикл формования потребляет определенный объем воздуха под высоким давлением, поэтому умножение производительности бутылки на расход на одну бутылку и учет скорости машины дает средний поток высокого давления, который должен пополнить компрессор. Пиковая мгновенная потребность намного выше средней, и именно поэтому важен правильный размер ресивера высокого давления: компрессор заряжает резервуар между циклами, в то время как резервуар подает внезапный импульс каждого удара.
Выбор давления соответствует продукту. Во многих бутылках с газированными безалкогольными напитками и водой давление составляет около 30 бар, тогда как в более тяжелых контейнерах, с большими ручками или преформах особой конструкции может потребоваться 40 бар. Выбор компрессора, номинальное давление которого находится на комфортном уровне выше требований машины, а не на пределе, продлевает срок службы клапана и уплотнений и обеспечивает стабильную подачу при износе компонентов. Двухступенчатые рамы на 30 бар, такие как КТ-1,0/30 на 1,0 м³/мин и 11 кВт и КТ-1,2/30 на 1,2 м³/мин и 15 кВт, предназначены для небольших линий, а трехступенчатые КТ-2,0/40 на 2,0 м³/мин, 40 бар и 22 кВт предназначены для более высокой производительности или для более тяжелых бутылей, которым требуется дополнительное давление.
Поскольку эти потоки скромны в кубических метрах — примерно от 35 до 70 кубических метров в минуту на отдельные рамы, — решение обычно определяется количеством бутылок и объемом ресивера, а не исходными кубическими футами в минуту. Параллельные многоблочные агрегаты, объединяющие несколько компрессорных блоков на общей раме, позволяют предприятиям масштабировать поток высокого давления, не переходя на совершенно другой класс машин.
- Рассчитайте средний расход под высоким давлением, умножив потребление на бутылку на производительность линии.
- Используйте приемник высокого давления для обработки пикового импульса каждого цикла продувки.
- Выбирайте номинальное давление выше требований машины, чтобы продлить срок службы.
- Масштабируйте поток с помощью параллельных многокомпонентных пакетов, а не завышайте размер одного блока.
Реальные модели поршневых компрессоров среднего давления KOTECH KT
Данные на странице продукта в реальном времени для единичных рамок для ПЭТ; параллельные пакеты из нескольких единиц еще больше расширяют поток.
Это живые изображения на страницах продуктов для одиночных рам КТ. Давление нагнетания указано в МПа, как указано в исходной таблице (3,0 МПа = 30 бар, 4,0 МПа = 40 бар); Многоблочные параллельные пакеты расширяют доступный поток для более крупных линий.
Очистка воздуха и компоновка системы
Воздух высокого давления для ПЭТ должен быть сухим и чистым. Влага, попадающая в контур продувки, приводит к нестабильному качеству бутылок, коррозии сосудов высокого давления и проблемам с клапанами, а унос масла влияет на соответствие требованиям к контакту с пищевыми продуктами и может оставить следы на бутылках. Таким образом, комплексная станция среднего давления сочетает в себе поршневой компрессор с соответствующей осушкой и фильтрацией, соответствующими номинальному давлению, а также систему управления конденсатом, рассчитанную на рабочее давление. Ресивер, предохранительные клапаны и трубопроводы должны быть рассчитаны на полное давление нагнетания, а не на обычное давление установки.
Компоновка также влияет на производительность. Расположение компрессора и ресивера высокого давления рядом с выдувной машиной минимизирует длину дорогих трубопроводов высокого давления и снижает потери давления. Вентиляция и охлаждение поршневой машины заслуживают внимания, поскольку поршневые агрегаты отводят тепло и лучше всего работают при наличии чистого и прохладного всасываемого воздуха. На разумной установке станция среднего давления имеет собственный четко обозначенный контур с изоляцией и защитой от давления, поэтому обслуживание на стороне высокого давления никогда не требует отключения общего воздуха на установке.
- Укажите сушку, фильтрацию, ресивер, клапаны и трубопроводы, рассчитанные на высокое давление.
- Поддерживайте унос масла и точку росы в пределах требований к качеству контакта с пищевыми продуктами и бутылок.
- Разместите станцию рядом с выдувной машиной, чтобы сократить дорогостоящие трубопроводы высокого давления.
- Обеспечьте чистый прохладный всасываемый воздух и достаточную вентиляцию для отвода тепла.
Ожидания по техническому обслуживанию в отношении возвратно-поступательного режима ПЭТ
Поршневые компрессоры имеют больше изнашиваемых компонентов, чем винтовые машины — клапаны, кольца, гильзы и подшипники — но в роли ПЭТ среднего давления их требования к обслуживанию хорошо понятны и предсказуемы. Регулярные работы сосредоточены на контроле состояния клапанов, проверке межступенчатого давления и температуры, замене изнашиваемых деталей в соответствии с графиком производителя и поддержании смазочного материала картера на правильном уровне и в надлежащем состоянии. Показания межступенчатого давления являются ценным диагностическим средством: отклонение от нормального баланса между ступенями сигнализирует о негерметичности клапана или изношенном кольце задолго до выхода из строя.
Поскольку выдувное формование часто осуществляется партиями, компрессор может часто запускаться и останавливаться, поэтому элементы управления и диапазон реле давления должны быть настроены на ограничение цикличности, а ресивер обеспечивает буфер. Регистрация часов работы и хранение стандартного комплекта клапанов и уплотнений на месте превращают плановое обслуживание в короткую плановую остановку, а не в чрезвычайную ситуацию. Для предприятия по розливу, где машина высокого давления закрывает всю линию, такая предсказуемость стоит столько же, сколько номинальное давление на выходе.
- Контролируйте межступенчатое давление и температуру для раннего предупреждения клапанов или колец.
- Обслуживайте клапаны, кольца и вкладыши в соответствии с графиком с использованием оригинальных комплектов.
- Используйте ресивер и широкий диапазон давления, чтобы уменьшить частую езду на велосипеде.
- Держите стандартные сменные комплекты на месте, чтобы сократить время простоя из-за высокого давления.
Советы по покупке
- Рассчитайте потребность в высоком давлении на основе расхода воздуха на баллон и реальной производительности линии, а затем определите размер приемника с учетом импульса цикла продувки.
- Выбирайте рамы на 30 бар для стандартных бутылок и трехступенчатую раму на 40 бар там, где это действительно необходимо при проектировании преформ или контейнеров.
- Поддерживайте номинальное давление выше рабочего требования, чтобы продлить срок службы клапана и уплотнения.
- Бюджет на всю станцию высокого давления — сушку, фильтрацию, ресивер и трубопроводы, рассчитанные на номинальное давление, а не только на компрессор.
- Запланируйте возвратно-поступательное обслуживание с использованием комплектов клапанов и колец, межэтапный мониторинг и достаточную вентиляцию.
Часто задаваемые вопросы
Какое давление необходимо компрессору для выдувания ПЭТ-бутылок?
Зачем использовать поршневой компрессор вместо винтового для ПЭТ?
Как подобрать ПЭТ-компрессор для производительности бутылок?
Нужен ли мне отдельный компрессор от обычного заводского воздуха?
Какая обработка воздуха требуется для подачи воздуха из ПЭТ высокого давления?
Связанные прикладные случаи