Une machine d'étirage-soufflage PET ne pardonne pas la pression de l'air : si l'alimentation haute pression descend en dessous du seuil dont les préformes ont besoin, les bouteilles ne s'étirent pas correctement, les déchets remontent et la ligne s'arrête. Dans le même temps, les embouteilleurs de petite et moyenne taille n’ont ni le budget ni le volume nécessaire pour une grande station centrale haute pression. UNcompresseur à piston moyenne pressiondans la plage de 20 à 40 bars atteint le juste milieu, répondant aux exigences de soufflage de PET sous pression dans un emballage compact et utilisable. Le dimensionner correctement est une question de volume de bouteille, de pression de soufflage et de manière de stocker l'air à haute pression, et pas simplement d'acheter le plus gros moteur disponible.
Pourquoi le soufflage PET nécessite une machine dédiée à moyenne pression
L'air général de l'usine fonctionne normalement entre 7 et 10 bars, mais le moulage par étirage-soufflage PET fonctionne dans un monde de pression différent. L'air à haute pression qui étire et gonfle la préforme contre le moule est généralement requis entre 20 et 40 bars, selon la conception de la bouteille, le matériau de la préforme et le type de machine. Répondre à cette demande à partir du compresseur d'usine standard signifierait faire fonctionner l'ensemble de l'usine à haute pression, ce qui est à la fois inefficace et exigeant pour les équipements conçus pour une pression normale de l'usine.
La disposition efficace sépare les deux niveaux de pression. Un compresseur standard alimente les services basse pression (convoyeurs, actionneurs, air de séchage et de transport) tandis qu'un compresseur dédié moyenne ou haute pression, souvent une unité à pistons alternatifs, charge un récepteur haute pression qui dessert la souffleuse. La technologie à piston convient bien à cette tâche car la compression alternative à déplacement positif crée efficacement une pression de refoulement élevée en plusieurs étapes, et les machines tolèrent mieux le chargement cyclique des lots de moulage par soufflage que de nombreuses conceptions rotatives à service continu.
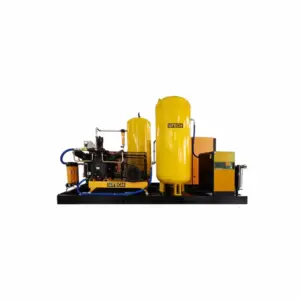
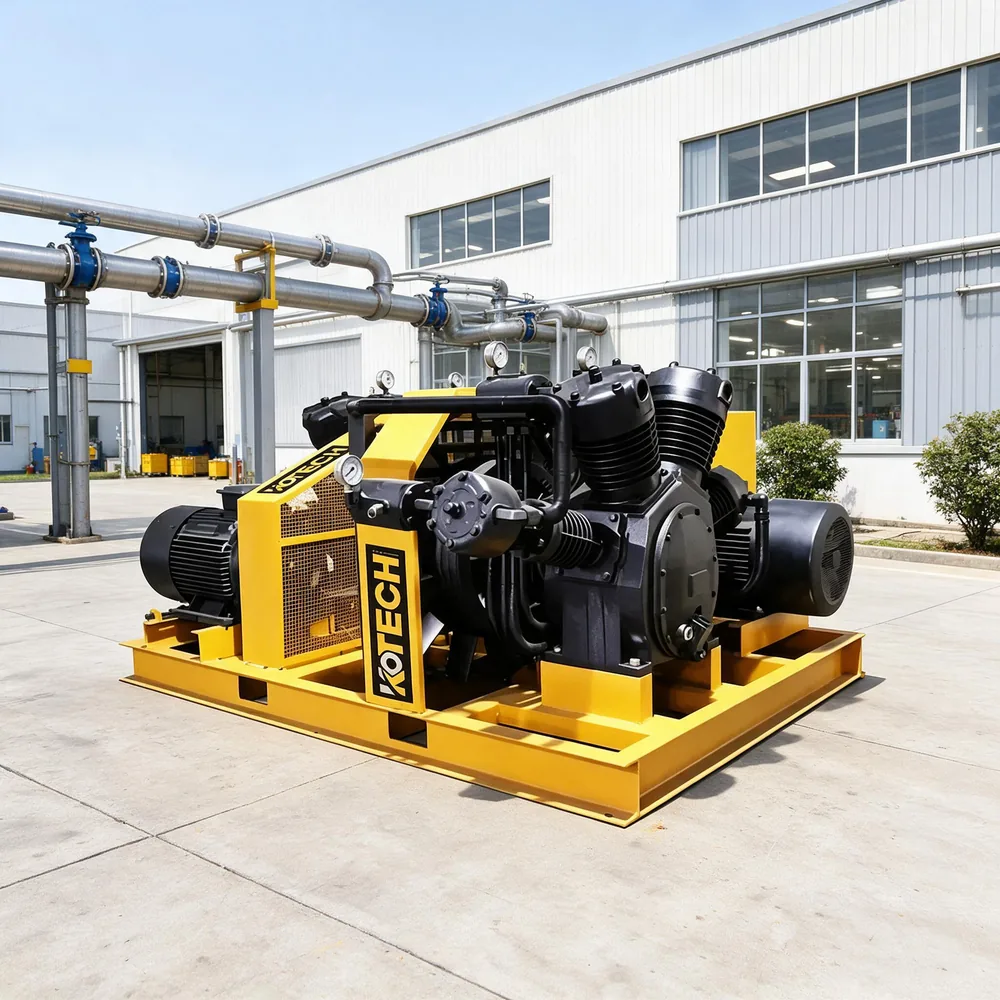
La gamme KT est spécialement conçue pour cette fenêtre. Il couvre des ensembles à piston moyenne pression à deux et trois étages avec des pressions de refoulement de 30 et 40 bars (3,0 et 4,0 MPa) et des puissances de moteur de 11 à 22 kW dans les châssis à unité unique, avec des ensembles parallèles à plusieurs unités disponibles pour des débits plus importants.
- Le moulage par soufflage PET nécessite 20 à 40 bars, bien au-dessus de la normale 7 à 10 bars de l'air de l'usine.
- Séparez les systèmes haute pression et basse pression au lieu de faire fonctionner toute l’usine à haute pression
- La compression du piston à plusieurs étages crée efficacement une pression moyenne et tolère un fonctionnement cyclique
- Un récepteur haute pression amortit les impulsions d'air courtes et lourdes de chaque cycle de soufflage
Dimensionnement à partir du débit de bouteille et de la pression de soufflage
Le point de départ est la consommation d’air de la souffleuse, exprimée par bouteille ou par cavité et par cycle. Chaque cycle de moulage consomme un volume défini d'air à haute pression, donc en multipliant le débit de bouteille par la consommation par bouteille et en tenant compte de la vitesse de la machine, on obtient le débit moyen à haute pression que le compresseur doit reconstituer. La demande instantanée de pointe est bien supérieure à la moyenne, c'est exactement pourquoi un récepteur haute pression correctement dimensionné est important : le compresseur charge le réservoir entre les cycles tandis que le réservoir délivre l'impulsion soudaine de chaque coup.
La sélection de la pression suit le produit. De nombreuses bouteilles de boissons gazeuses et d'eau soufflent à environ 30 bars, tandis que les récipients plus lourds, les grandes poignées ou les préformes particulières peuvent nécessiter 40 bars. Le choix d'un compresseur dont la pression nominale se situe confortablement au-dessus des exigences de la machine, plutôt que juste à sa limite, prolonge la durée de vie des vannes et des joints et maintient le débit stable à mesure que les composants s'usent. Les cadres à deux étages à 30 bars tels que le KT-1.0/30 à 1,0 m³/min et 11 kW et le KT-1.2/30 à 1,2 m³/min et 15 kW couvrent des lignes plus petites, tandis que le KT-2.0/40 à trois étages à 2,0 m³/min, 40 bar et 22 kW dessert des débits plus élevés ou les bouteilles plus lourdes qui nécessitent une pression supplémentaire.
Étant donné que ces débits sont modestes en termes de mètres cubes (environ 35 à 70 CFM pour chaque image), le nombre de bouteilles et le volume du récepteur, et non le CFM brut, déterminent généralement la décision. Des ensembles multi-unités parallèles combinant plusieurs blocs compresseurs sur un châssis commun permettent aux usines d'augmenter le débit haute pression sans passer à une classe de machines complètement différente.
- Calculer le débit haute pression moyen à partir de la consommation par bouteille multipliée par la sortie de la ligne
- Utilisez un récepteur haute pression pour gérer l'impulsion de pointe de chaque cycle de soufflage
- Choisissez une pression nominale supérieure aux exigences de la machine pour protéger la durée de vie
- Faites évoluer le flux avec des packages multi-unités parallèles plutôt que de surdimensionner un seul bloc
Modèles réels de compresseurs à piston moyenne pression KOTECH KT
Données en direct sur les pages de produits pour les cadres PET unitaires ; les packages multi-unités parallèles étendent davantage le flux.
Il s'agit de chiffres en direct sur la page produit pour les cadres KT à unité unique. La pression de refoulement est indiquée en MPa telle qu'enregistrée dans le tableau source (3,0 MPa = 30 bar, 4,0 MPa = 40 bar) ; les packages parallèles multi-unités étendent le débit disponible pour les lignes plus grandes.
Traitement de l’air et aménagement du système
L'air à haute pression pour le PET doit être sec et propre. L'humidité atteignant le circuit de soufflage provoque une qualité inégale des bouteilles, de la corrosion dans les récipients à haute pression et des problèmes de vannes, tandis que le transfert d'huile affecte la conformité au contact alimentaire et peut marquer les bouteilles. Une station moyenne pression complète associe donc le compresseur à piston à un séchage et une filtration appropriés adaptés à la haute pression, ainsi qu'à une gestion des condensats adaptée à la pression de service. Le réservoir, les soupapes de sécurité et la tuyauterie doivent tous être spécifiés pour la pleine pression de refoulement, et non pour la pression ordinaire de l'installation.
La mise en page influence également les performances. Le fait de placer le compresseur et le récepteur haute pression à proximité de la souffleuse minimise la longueur des canalisations haute pression coûteuses et réduit la perte de pression. La ventilation et le refroidissement autour d'une machine alternative méritent une attention particulière, car les unités à piston rejettent la chaleur et fonctionnent mieux avec de l'air d'admission propre et frais. Une installation sensée maintient la station moyenne pression sur son propre circuit clairement identifié, avec isolation et protection contre la pression, de sorte que la maintenance du côté haute pression ne nécessite jamais l'arrêt de l'air général de l'installation.
- Spécifier le séchage, la filtration, le récepteur, les vannes et la tuyauterie à haute pression
- Maintenez le transfert d'huile et le point de rosée dans les limites des exigences de contact alimentaire et de qualité des bouteilles.
- Placez la station à proximité de la souffleuse pour raccourcir les coûteuses canalisations haute pression.
- Fournir de l'air d'admission propre et frais et une ventilation adéquate pour le rejet de la chaleur
Attentes en matière de maintenance pour les droits PET alternatifs
Les compresseurs à piston comportent plus de composants d'usure que les machines à vis (vannes, segments, chemises et roulements) mais dans le rôle du PET moyenne pression, leurs exigences de service sont bien comprises et prévisibles. Le travail de routine se concentre sur la surveillance de l'état des soupapes, la vérification des pressions et des températures entre les étages, le remplacement des pièces d'usure selon le calendrier du fabricant et le maintien du lubrifiant du carter au niveau et dans l'état corrects. Les lectures de pression entre les étages constituent un diagnostic précieux : une dérive par rapport à l'équilibre normal entre les étages signale une fuite d'une vanne ou un anneau usé bien avant une panne.
Le moulage par soufflage étant souvent basé sur des lots, le compresseur peut démarrer et s'arrêter fréquemment. Les commandes et la bande du pressostat doivent donc être réglées pour limiter les cyclages, le récepteur fournissant le tampon. L'enregistrement des heures de fonctionnement et le maintien du kit de vannes et de joints standard sur site transforment un service programmé en un arrêt court et planifié plutôt qu'en une urgence. Pour un embouteilleur, où la machine à haute pression contrôle toute la ligne, cette prévisibilité vaut autant que la pression nominale nominale.
- Surveillez les pressions et les températures entre les étages pour recevoir des avertissements précoces concernant les vannes ou les anneaux.
- Entretenez les vannes, les bagues et les revêtements à l'intervalle prévu avec des kits d'origine
- Utilisez le récepteur et une large bande de pression pour réduire les cycles fréquents
- Conservez les kits d'usure standard sur site pour réduire les temps d'arrêt dus à la haute pression
Conseils d'achat
- Calculez la demande en haute pression à partir de la consommation d'air par bouteille et du débit réel de la ligne, puis dimensionnez le récepteur en fonction de l'impulsion du cycle de soufflage.
- Choisissez des cadres de 30 bars pour les bouteilles standard et un cadre de 40 bars à trois étages lorsque la conception des préformes ou des conteneurs en a réellement besoin.
- Maintenez la pression nominale au-dessus des exigences de fonctionnement pour prolonger la durée de vie de la vanne et du joint.
- Budget pour la station haute pression complète – séchage, filtration, récepteur et tuyauterie sous pression – et pas seulement pour le compresseur.
- Prévoyez une maintenance réciproque avec des kits de vannes et de bagues, une surveillance inter-étages et une ventilation adéquate.
Questions fréquemment posées
De quelle pression un compresseur de soufflage de bouteilles PET a-t-il besoin ?
Pourquoi utiliser un compresseur à piston plutôt qu’un compresseur à vis pour le PET ?
Comment dimensionner un compresseur PET pour ma production de bouteilles ?
Ai-je besoin d’un compresseur séparé de mon air d’usine normal ?
Quel traitement de l’air l’air PET haute pression nécessite-t-il ?
Cas appliqués connexes