Mesin cetak tiup regangan PET tidak kenal ampun terhadap tekanan udara: jika pasokan tekanan tinggi turun di bawah ambang batas yang dibutuhkan, botol gagal meregang dengan benar, sisa naik dan saluran berhenti. Pada saat yang sama, perusahaan pembotolan kecil dan menengah tidak memiliki anggaran atau volume untuk stasiun pusat bertekanan tinggi yang direkayasa secara besar-besaran. Akompresor piston tekanan sedangdalam rentang 20 hingga 40 bar merupakan solusi praktis, memberikan tekanan yang dibutuhkan hembusan PET dalam paket yang ringkas dan mudah diservis. Mengukurnya dengan benar adalah soal volume botol, tekanan tiupan, dan cara penyimpanan udara bertekanan tinggi, bukan sekadar membeli motor terbesar yang tersedia.
Mengapa peniupan PET memerlukan mesin bertekanan sedang khusus
Udara pabrik secara umum biasanya bekerja pada 7 hingga 10 bar, tetapi cetakan tiup regangan PET beroperasi di dunia tekanan yang berbeda. Udara bertekanan tinggi yang meregangkan dan menggembungkan preform ke cetakan biasanya diperlukan pada tekanan 20 hingga 40 bar, tergantung pada desain botol, bahan preform, dan jenis mesin. Memenuhi kebutuhan kompresor standar pabrik berarti menjalankan seluruh pabrik pada tekanan tinggi, yang tidak efisien dan sulit dilakukan pada peralatan yang dirancang untuk tekanan pabrik normal.
Tata letak yang efisien memisahkan dua tingkat tekanan. Kompresor standar mengalirkan utilitas bertekanan rendah — konveyor, aktuator, pengering, dan pengangkut udara — sementara kompresor khusus bertekanan sedang atau tinggi, sering kali merupakan unit piston bolak-balik, mengisi daya penerima bertekanan tinggi yang melayani blow moulder. Teknologi piston sangat sesuai dengan tugas ini karena kompresi bolak-balik perpindahan positif menghasilkan tekanan pelepasan tinggi secara efisien dalam beberapa tahap, dan alat berat mentoleransi pembebanan siklik pada batch pencetakan tiup dengan lebih baik dibandingkan banyak desain putar tugas kontinu.
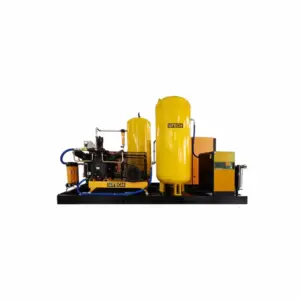
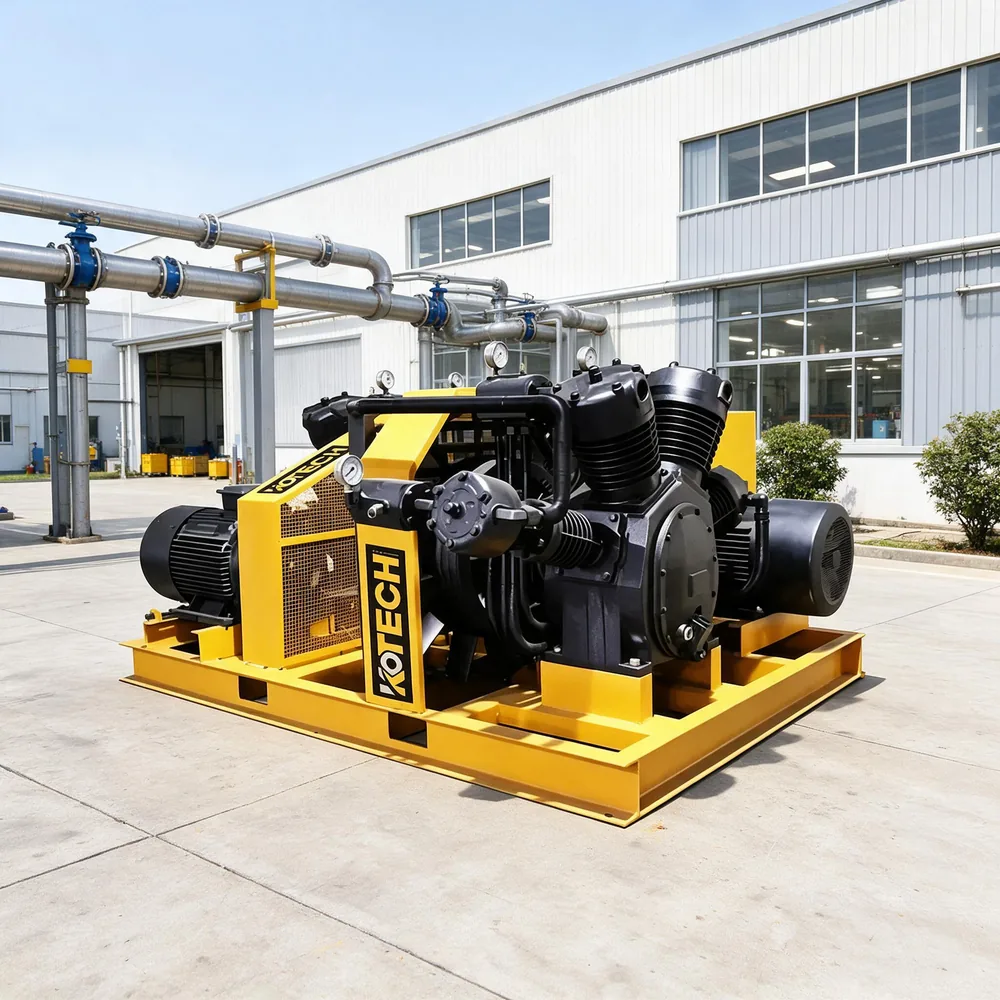
Rentang KT dibuat khusus untuk jendela ini. Ini mencakup paket piston tekanan menengah dua dan tiga tahap dengan tekanan pelepasan 30 dan 40 bar (3,0 dan 4,0 MPa) dan tenaga motor dari 11 hingga 22 kW dalam rangka unit tunggal, dengan paket paralel multi-unit tersedia untuk aliran yang lebih besar.
- Cetakan tiup PET membutuhkan 20 hingga 40 bar, jauh di atas normal 7 hingga 10 bar udara pabrik
- Pisahkan sistem bertekanan tinggi dan bertekanan rendah daripada menjalankan seluruh pabrik pada tekanan tinggi
- Kompresi piston multi-tahap menghasilkan tekanan sedang secara efisien dan mentoleransi tugas siklik
- Penerima bertekanan tinggi menyangga aliran udara pendek dan deras dari setiap siklus hembusan
Ukuran dari keluaran botol dan tekanan tiup
Titik awalnya adalah konsumsi udara mesin blow moulder, yang dinyatakan per botol atau per rongga per siklus. Setiap siklus pencetakan menggunakan volume udara bertekanan tinggi tertentu, sehingga mengalikan keluaran botol dengan konsumsi per botol dan memperhitungkan kecepatan mesin akan menghasilkan aliran tekanan tinggi rata-rata yang harus diisi ulang oleh kompresor. Permintaan puncak sesaat jauh lebih tinggi daripada rata-rata, itulah sebabnya mengapa penerima tekanan tinggi dengan ukuran yang tepat penting: kompresor mengisi tangki di antara siklus sementara tangki mengirimkan pulsa tiba-tiba dari setiap hembusan.
Pemilihan tekanan mengikuti produk. Banyak minuman ringan berkarbonasi dan botol air berkekuatan sekitar 30 bar, sementara wadah yang lebih berat, pegangan besar atau desain khusus mungkin membutuhkan 40 bar. Memilih kompresor yang nilai tekanannya berada di atas kebutuhan alat berat, bukan tepat pada batasnya, akan memperpanjang masa pakai katup dan seal serta menjaga pengiriman tetap stabil saat komponen aus. Rangka dua tahap dengan 30 batang seperti KT-1.0/30 pada 1,0 m³/mnt dan 11 kW dan KT-1.2/30 pada 1,2 m³/mnt dan 15 kW mencakup saluran yang lebih kecil, sedangkan KT-2.0/40 tiga tahap pada 2,0 m³/mnt, 40 bar, dan 22 kW menghasilkan output yang lebih tinggi atau botol yang lebih berat yang memerlukan tekanan ekstra.
Karena aliran ini kecil dalam satuan meter kubik — kira-kira 35 hingga 70 CFM dalam satu frame — jumlah botol dan volume penerima, bukan CFM mentah, biasanya yang menentukan keputusan tersebut. Paket multi-unit paralel yang menggabungkan beberapa blok kompresor pada skid umum memungkinkan pabrik untuk mengukur aliran tekanan tinggi tanpa beralih ke kelas mesin yang benar-benar berbeda.
- Hitung rata-rata aliran tekanan tinggi dari konsumsi per botol dikali keluaran saluran
- Gunakan penerima tekanan tinggi untuk menangani denyut puncak setiap siklus hembusan
- Pilih tekanan terukur di atas persyaratan alat berat untuk melindungi masa pakai
- Skalakan aliran dengan paket multi-unit paralel daripada memperbesar ukuran satu blok
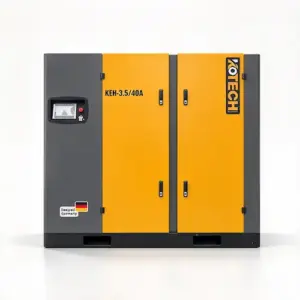
Model kompresor piston tekanan sedang KOTECH KT asli
Data halaman produk langsung untuk kerangka tugas PET satu unit; paket multi-unit paralel memperluas aliran lebih jauh.
Ini adalah gambar halaman produk langsung untuk bingkai KT satu unit. Tekanan pelepasan ditampilkan dalam MPa sebagaimana dicatat dalam tabel sumber (3,0 MPa = 30 bar, 4,0 MPa = 40 bar); paket paralel multi-unit memperluas aliran yang tersedia untuk jalur yang lebih besar.
Perawatan udara dan tata letak sistem
Udara bertekanan tinggi untuk PET harus kering dan bersih. Kelembapan yang mencapai sirkuit tiupan menyebabkan kualitas botol tidak konsisten, korosi pada bejana bertekanan tinggi dan masalah katup, sementara sisa minyak mempengaruhi kepatuhan kontak makanan dan dapat menandai botol. Oleh karena itu, stasiun tekanan menengah yang lengkap memasangkan kompresor piston dengan pengeringan dan filtrasi yang sesuai dengan nilai tekanan tinggi, ditambah manajemen kondensat yang diberi nilai untuk tekanan kerja. Penerima, katup pengaman, dan perpipaan semuanya harus ditentukan untuk tekanan pelepasan penuh, bukan untuk tekanan instalasi biasa.
Tata letak juga mempengaruhi kinerja. Menempatkan kompresor dan penerima tekanan tinggi di dekat mesin blow moulder akan meminimalkan panjang pipa bertekanan tinggi yang mahal dan mengurangi kehilangan tekanan. Ventilasi dan pendinginan di sekitar mesin bolak-balik patut mendapat perhatian karena unit piston menolak panas dan bekerja paling baik dengan udara masuk yang bersih dan sejuk. Instalasi yang masuk akal menjaga stasiun tekanan menengah pada sirkuitnya yang teridentifikasi dengan jelas, dengan isolasi dan perlindungan tekanan, sehingga pemeliharaan pada sisi tekanan tinggi tidak perlu mematikan udara instalasi secara umum.
- Tentukan pengeringan, filtrasi, penerima, katup, dan perpipaan dengan tekanan tinggi
- Jaga agar sisa minyak dan titik embun tetap sesuai dengan persyaratan kontak makanan dan kualitas botol
- Tempatkan stasiun di dekat mesin blow moulder untuk memperpendek pipa bertekanan tinggi yang mahal
- Sediakan udara masuk yang sejuk dan bersih dan ventilasi yang memadai untuk penolakan panas
Ekspektasi pemeliharaan untuk tugas PET timbal balik
Kompresor piston memiliki lebih banyak komponen yang aus dibandingkan mesin sekrup — katup, cincin, pelapis, dan bantalan — namun dalam peran PET bertekanan sedang, persyaratan servisnya dipahami dengan baik dan dapat diprediksi. Pekerjaan rutin berpusat pada pemantauan kondisi katup, pemeriksaan tekanan dan suhu antar tahap, penggantian suku cadang yang aus sesuai jadwal pabrikan, dan menjaga pelumas bak mesin pada tingkat dan kondisi yang benar. Pembacaan tekanan antar tahap adalah diagnostik yang berharga: penyimpangan dari keseimbangan normal antar tahap menandakan kebocoran katup atau cincin yang aus jauh sebelum kegagalan.
Karena pencetakan tiup sering kali dilakukan secara batch, kompresor mungkin sering hidup dan mati, sehingga kontrol dan pita sakelar tekanan harus diatur untuk membatasi siklus, dengan penerima menyediakan penyangga. Mencatat jam operasional dan menjaga katup standar serta kit segel di lokasi mengubah servis terjadwal menjadi pemberhentian singkat dan terencana, bukan darurat. Untuk perusahaan pembotolan, yang mesinnya bertekanan tinggi menjadi gerbang bagi seluruh lini, prediktabilitas tersebut bernilai sama dengan peringkat tekanan utama.
- Pantau tekanan dan suhu antar-tahap untuk peringatan dini katup atau cincin
- Servis katup, ring, dan liner sesuai interval yang dijadwalkan dengan kit asli
- Gunakan penerima dan pita tekanan lebar untuk mengurangi seringnya bersepeda
- Simpan perlengkapan keausan standar di lokasi untuk mempersingkat waktu henti akibat tekanan tinggi
Tip membeli
- Hitung permintaan tekanan tinggi dari konsumsi udara per botol dan keluaran saluran nyata, lalu ukur penerima untuk pulsa siklus hembusan.
- Pilih rangka 30 batang untuk botol standar dan rangka tiga tahap 40 batang yang benar-benar memerlukan desain bentuk awal atau wadah.
- Pertahankan tekanan terukur di atas persyaratan kerja untuk memperpanjang umur katup dan seal.
- Anggaran untuk stasiun tekanan tinggi yang lengkap — pengeringan, filtrasi, penerima, dan pemipaan dengan nilai tekanan — bukan hanya kompresor.
- Rencanakan pemeliharaan bolak-balik dengan kit katup dan cincin, pemantauan antar tahap, dan ventilasi yang memadai.
Pertanyaan yang sering diajukan
Berapa tekanan yang dibutuhkan kompresor peniup botol PET?
Mengapa menggunakan kompresor piston dan bukan kompresor ulir untuk PET?
Bagaimana cara mengukur kompresor PET untuk keluaran botol saya?
Apakah saya memerlukan kompresor terpisah dari udara pabrik normal saya?
Perlakuan udara apa yang dibutuhkan oleh udara PET bertekanan tinggi?
Kasus Terapan Terkait