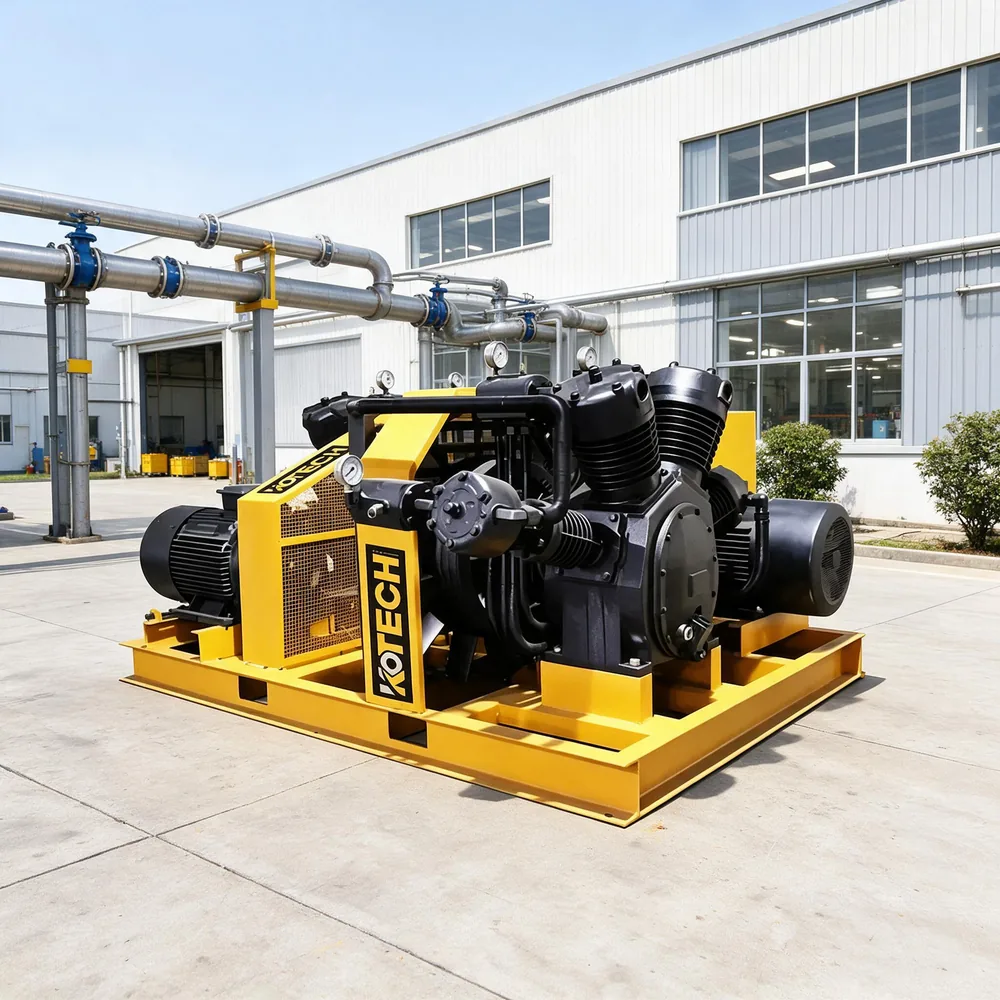
دستگاه قالبگیری ضربهای کششی PET در مورد فشار هوا قابل بخشش نیست: اگر منبع فشار بالا به زیر آستانه مورد نیاز پریفرمها برسد، بطریها به درستی کشیده نمیشوند، ضایعات بالا میرود و خط متوقف میشود. در عین حال، بطریسازهای کوچک و متوسط بودجه یا حجم یک ایستگاه مرکزی مهندسی شده بزرگ را ندارند. الفکمپرسور پیستونی فشار متوسطدر محدوده 20 تا 40 بار به حد وسط عملی می رسد و فشار مورد نیاز دمیدن PET را در یک بسته فشرده و قابل سرویس ارائه می دهد. اندازه صحیح آن به حجم بطری، فشار ضربه و نحوه ذخیره هوای پرفشار بستگی دارد، نه صرفاً خرید بزرگترین موتور موجود.
چرا دمیدن PET به یک ماشین فشار متوسط اختصاصی نیاز دارد؟
هوای عمومی کارخانه معمولاً با فشار 7 تا 10 بار کار میکند، اما قالبگیری ضربهای کششی PET در دنیای فشار متفاوت عمل میکند. هوای پرفشار که باعث کشش و باد کردن پریفرم در برابر قالب می شود، بسته به طراحی بطری، مواد پریفرم و نوع ماشین، معمولاً در 20 تا 40 بار مورد نیاز است. تغذیه آن تقاضا از کمپرسور استاندارد کارخانه به معنای راه اندازی کل کارخانه با فشار بالا است که برای تجهیزات طراحی شده برای فشار معمولی کارخانه هم ناکارآمد و هم سخت است.
طرح کارآمد دو سطح فشار را از هم جدا می کند. یک کمپرسور استاندارد تجهیزات کم فشار - نوار نقاله ها، محرک ها، خشک کردن و انتقال هوا - را تغذیه می کند، در حالی که یک کمپرسور اختصاصی فشار متوسط یا فشار بالا، اغلب یک واحد پیستونی رفت و برگشتی، یک گیرنده فشار بالا را شارژ می کند که در خدمت قالب گیری دمشی است. فن آوری پیستون به خوبی با این وظیفه سازگار است زیرا فشرده سازی رفت و برگشتی با جابجایی مثبت فشار تخلیه بالا را به طور موثر در مراحل مختلف ایجاد می کند و ماشین ها بارگذاری چرخه ای دسته های قالب گیری دمشی را بهتر از بسیاری از طرح های چرخشی مداوم تحمل می کنند.
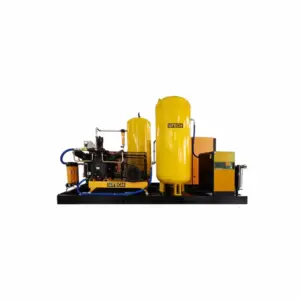
محدوده KT به طور هدفمند برای این پنجره ساخته شده است. پکیج های پیستونی فشار متوسط دو مرحله ای و سه مرحله ای با فشارهای تخلیه 30 و 40 بار (3.0 و 4.0 مگاپاسکال) و توان موتور از 11 تا 22 کیلو وات در قاب های تک واحدی را پوشش می دهد، با بسته های موازی چند واحدی در دسترس برای جریان های بزرگتر.
- قالبگیری دمشی PET به 20 تا 40 بار نیاز دارد که بسیار بالاتر از هوای معمولی 7 تا 10 بار است.
- به جای کارکردن کل نیروگاه در فشار بالا، سیستم های فشار قوی و کم فشار را از هم جدا کنید
- فشرده سازی پیستون چند مرحله ای فشار متوسط را به طور موثر ایجاد می کند و وظیفه چرخه ای را تحمل می کند
- یک گیرنده فشار بالا، پالس های کوتاه و سنگین هوای هر چرخه دمش را بافر می کند
اندازه گیری از خروجی بطری و فشار ضربه
نقطه شروع مصرف هوای دمنده است که در هر بطری یا در هر حفره در هر چرخه بیان می شود. هر چرخه قالبگیری حجم مشخصی از هوای پرفشار را مصرف میکند، بنابراین ضرب خروجی بطری در مصرف هر بطری و محاسبه سرعت ماشین، میانگین جریان فشار بالا را به دست میدهد که کمپرسور باید دوباره پر شود. اوج تقاضای لحظه ای بسیار بیشتر از میانگین است، دقیقاً به همین دلیل است که یک گیرنده فشار بالا با اندازه صحیح اهمیت دارد: کمپرسور مخزن را بین چرخه ها شارژ می کند در حالی که مخزن پالس ناگهانی هر ضربه را ارائه می دهد.
انتخاب فشار به دنبال محصول است. بسیاری از بطریهای نوشابه گازدار و آب حدود 30 بار باد میزنند، در حالی که ظروف سنگینتر، دستههای بزرگ یا طرحهای پریفرم خاص ممکن است نیاز به 40 بار داشته باشند. انتخاب کمپرسوری که فشار نامی آن به راحتی بالاتر از حد نیاز دستگاه باشد، به جای اینکه درست در حد خود باشد، عمر شیر و آب بندی را افزایش می دهد و تحویل را با سایش قطعات ثابت نگه می دارد. قابهای 30 باری دو مرحلهای مانند KT-1.0/30 با سرعت 1.0 m³/min و 11 kW و KT-1.2/30 با سرعت 1.2 m³/min و 15 kW خطوط کوچکتر را پوشش میدهند، در حالی که KT-2.0/40 سه مرحلهای با سرعت 2.0 m³/min یا بالاتر از KT-2. بطری های سنگین تر که نیاز به فشار اضافی دارند.
از آنجایی که این جریانها از نظر متر مکعب متوسط هستند - تقریباً 35 تا 70 CFM در فریمهای منفرد - تعداد بطریها و حجم گیرنده، نه CFM خام، معمولاً تصمیمگیری میکنند. بستههای چند واحدی موازی که چندین بلوک کمپرسور را روی یک لغزش مشترک ترکیب میکنند، به گیاهان اجازه میدهند تا جریان پرفشار را بدون پرش به یک کلاس ماشین کاملاً متفاوت، مقیاس کنند.
- میانگین جریان فشار بالا را از مصرف هر بطری بار خروجی خط محاسبه کنید
- از یک گیرنده فشار بالا برای کنترل حداکثر پالس هر چرخه ضربه استفاده کنید
- برای محافظت از عمر مفید، فشار نامی را بالاتر از نیاز دستگاه انتخاب کنید
- مقیاس جریان را با بسته های چند واحدی موازی به جای بزرگ کردن یک بلوک واحد
مدل های کمپرسور پیستونی فشار متوسط KOTECH KT واقعی
داده های صفحه محصول زنده برای فریم های تک واحدی PET-duty. بسته های چند واحدی موازی جریان را بیشتر گسترش می دهند.
اینها ارقام صفحه محصول زنده برای فریم های تک واحدی KT هستند. فشار تخلیه بر حسب MPa نشان داده شده است که در جدول منبع ثبت شده است (3.0 MPa = 30 bar، 4.0 MPa = 40 bar). بسته های موازی چند واحدی جریان موجود را برای خطوط بزرگتر گسترش می دهند.
تصفیه هوا و طرح سیستم
هوای پرفشار برای PET باید خشک و تمیز باشد. رطوبتی که به مدار دمش می رسد باعث ناسازگاری کیفیت بطری، خوردگی در مخازن فشار بالا و مشکلات دریچه می شود، در حالی که انتقال روغن بر روی انطباق با مواد غذایی تأثیر می گذارد و می تواند بطری ها را علامت گذاری کند. بنابراین یک ایستگاه کامل فشار متوسط، کمپرسور پیستونی را با خشک کردن و فیلتراسیون مناسب مطابق با درجه فشار بالا، به علاوه مدیریت میعانات که برای فشار کاری درجه بندی شده است، جفت می کند. گیرنده، شیرهای اطمینان و لوله کشی باید برای فشار تخلیه کامل مشخص شوند، نه برای فشار معمولی کارخانه.
چیدمان نیز بر عملکرد تأثیر می گذارد. قرار گرفتن کمپرسور و گیرنده فشار بالا در نزدیکی قالبگیر ضربهای، طول لولههای پرفشار گران قیمت را به حداقل میرساند و افت فشار را کاهش میدهد. تهویه و خنک کننده اطراف یک ماشین رفت و برگشتی شایسته توجه است زیرا واحدهای پیستونی گرما را دفع می کنند و با هوای ورودی تمیز و خنک به بهترین وجه کار می کنند. یک نیروگاه معقول، ایستگاه فشار متوسط را در مدار مشخص شده خودش، با ایزوله و محافظت از فشار نگه میدارد، بنابراین تعمیر و نگهداری در سمت فشار بالا هرگز نیازی به خاموش کردن هوای عمومی کارخانه ندارد.
- خشک کردن، فیلتراسیون، گیرنده، شیرها و لوله کشی با فشار بالا را مشخص کنید
- انتقال روغن و نقطه شبنم را در شرایط تماس با مواد غذایی و کیفیت بطری نگه دارید
- برای کوتاه کردن لوله های پرفشار گران قیمت، ایستگاه را نزدیک دستگاه دمنده قرار دهید
- هوای خنک ورودی تمیز و تهویه مناسب را برای دفع گرما فراهم کنید
انتظارات تعمیر و نگهداری برای وظیفه متقابل PET
کمپرسورهای پیستونی دارای اجزای سایش بیشتری نسبت به ماشینهای اسکرو هستند - سوپاپها، رینگها، آسترها و یاتاقانها - اما در نقش PET فشار متوسط، نیازهای سرویس آنها به خوبی درک و قابل پیشبینی است. کار معمول بر نظارت بر وضعیت شیر، بررسی فشارها و دماهای بین مرحلهای، تعویض قطعات فرسوده در برنامه سازنده و حفظ روانکار میل لنگ در سطح و شرایط صحیح متمرکز است. خوانش فشار بین مرحله ای یک تشخیص با ارزش است: انحراف از تعادل طبیعی بین مراحل نشان دهنده نشتی دریچه یا حلقه فرسوده مدت ها قبل از خرابی است.
از آنجایی که قالب گیری دمشی اغلب مبتنی بر دسته ای است، کمپرسور ممکن است به طور مکرر شروع به کار کند و متوقف شود، بنابراین کنترل ها و باند سوئیچ فشار باید به گونه ای تنظیم شوند که چرخه را محدود کند و گیرنده بافر را تامین کند. ثبت ساعتهای کار و نگهداشتن کیت دریچه و آببند استاندارد در محل، یک سرویس برنامهریزیشده را به جای یک حالت اضطراری به توقف کوتاه و برنامهریزیشده تبدیل میکند. برای یک بطریساز، که در آن ماشین فشار بالا کل خط را میپوشاند، این قابلیت پیشبینی به اندازه رتبهبندی فشار عنوان ارزش دارد.
- فشارها و دماهای بین مرحله ای را برای هشدارهای اولیه شیر یا حلقه نظارت کنید
- شیرهای سرویس، رینگ ها و آسترها در فاصله زمانی برنامه ریزی شده با کیت های اصلی
- برای کاهش دوچرخهسواری مکرر از گیرنده و باند فشار گسترده استفاده کنید
- کیت های پوشیدنی استاندارد را در محل نگه دارید تا زمان از کار افتادن فشار بالا کوتاه باشد
نکات خرید
- تقاضای فشار بالا را از مصرف هوای هر بطری و خروجی واقعی خط محاسبه کنید، سپس گیرنده را برای پالس چرخه دمش اندازه بگیرید.
- قابهای 30 میلهای را برای بطریهای استاندارد و یک قاب 40 باری سه مرحلهای را انتخاب کنید که در آن طراحی پیشفرم یا ظرف واقعاً به آن نیاز دارد.
- فشار نامی را بالاتر از حد مورد نیاز کار نگه دارید تا عمر شیر و آب بندی افزایش یابد.
- بودجه برای ایستگاه کامل فشار بالا - خشک کردن، فیلتر کردن، گیرنده و لوله کشی با فشار - نه فقط کمپرسور.
- برنامه ریزی برای تعمیر و نگهداری متقابل با کیت های شیر و حلقه، نظارت بین مرحله ای و تهویه کافی.
سوالات متداول
کمپرسور دمنده بطری PET به چه فشاری نیاز دارد؟
چرا از کمپرسور پیستونی به جای کمپرسور اسکرو برای PET استفاده کنیم؟
چگونه یک کمپرسور PET را برای خروجی بطری خود اندازه کنم؟
آیا به یک کمپرسور جدا از هوای معمولی کارخانه خود نیاز دارم؟
هوای پرفشار PET به چه تصفیه هوا نیاز دارد؟
موارد کاربردی مرتبط