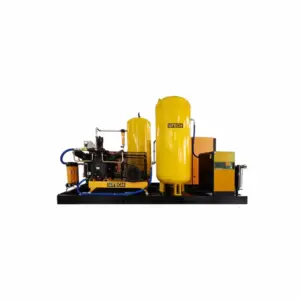
Uma máquina de moldagem por sopro e estiramento de PET é implacável com a pressão do ar: se o fornecimento de alta pressão cair abaixo do limite necessário para as pré-formas, as garrafas não conseguem esticar corretamente, a sucata aumenta e a linha para. Ao mesmo tempo, os engarrafadores de pequeno e médio porte não têm orçamento ou volume para uma grande estação central de alta pressão projetada. UMcompressor de pistão de média pressãona faixa de 20 a 40 bar atinge o meio-termo prático, atendendo às demandas de sopro de pressão PET em um pacote compacto e fácil de usar. Dimensioná-lo corretamente é uma questão de volume da garrafa, pressão de sopro e como o ar de alta pressão é armazenado, e não simplesmente de comprar o maior motor disponível.
Por que a sopragem de PET precisa de uma máquina dedicada de média pressão
O ar geral da planta normalmente funciona entre 7 e 10 bar, mas a moldagem por estiramento e sopro de PET opera em um mundo de pressão diferente. O ar de alta pressão que estica e infla a pré-forma contra o molde é normalmente necessário de 20 a 40 bar, dependendo do design da garrafa, do material da pré-forma e do tipo de máquina. Atender essa demanda do compressor padrão de fábrica significaria operar toda a planta em alta pressão, o que é ineficiente e difícil para equipamentos projetados para pressão normal da planta.
O layout eficiente separa os dois níveis de pressão. Um compressor padrão alimenta os utilitários de baixa pressão – transportadores, atuadores, secagem e transporte de ar – enquanto um compressor dedicado de média ou alta pressão, geralmente uma unidade de pistão alternativo, carrega um receptor de alta pressão que atende a sopradora. A tecnologia de pistão atende bem a essa tarefa porque a compressão alternativa de deslocamento positivo cria alta pressão de descarga de forma eficiente em vários estágios, e as máquinas toleram o carregamento cíclico de lotes de moldagem por sopro melhor do que muitos projetos rotativos de serviço contínuo.
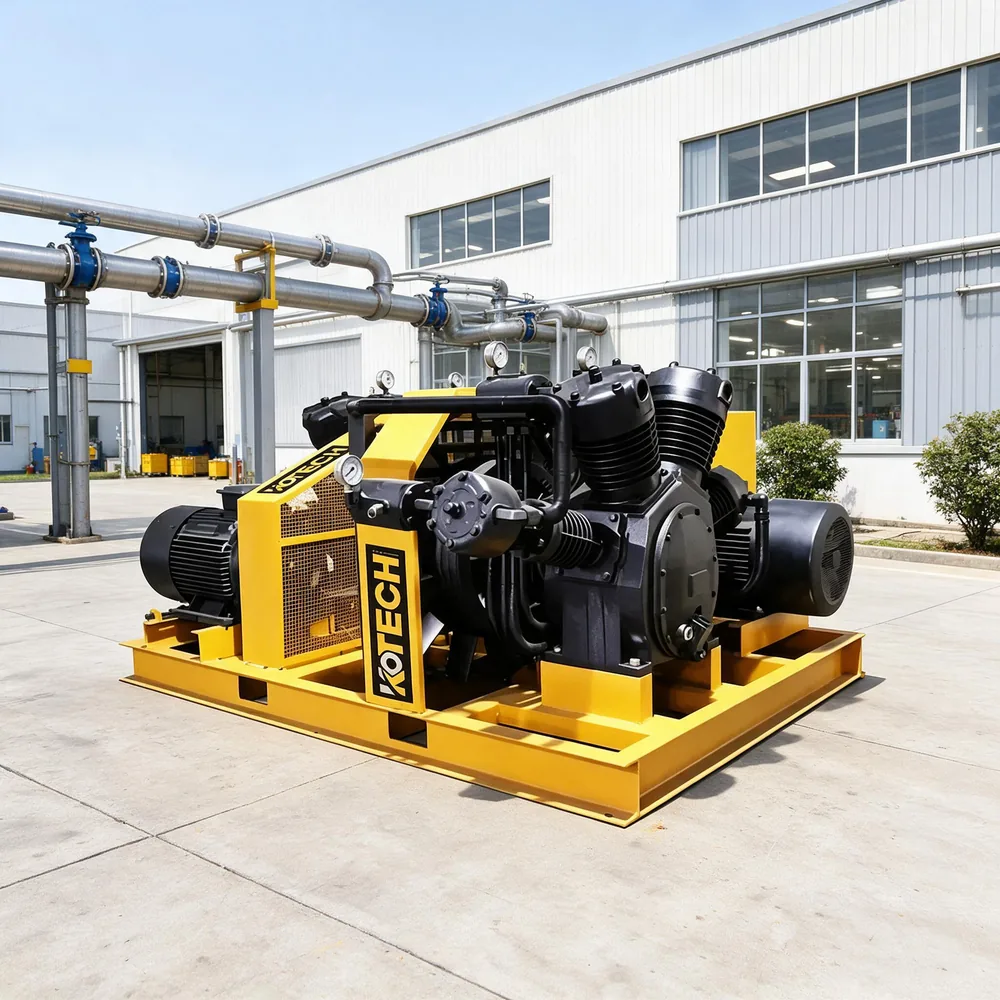
A gama KT foi concebida especificamente para esta janela. Abrange pacotes de pistão de média pressão de dois e três estágios com pressões de descarga de 30 e 40 bar (3,0 e 4,0 MPa) e potências de motor de 11 a 22 kW nas estruturas de unidade única, com pacotes paralelos de múltiplas unidades disponíveis para fluxos maiores.
- A moldagem por sopro de PET requer 20 a 40 bar, muito acima do normal 7 a 10 bar de ar da planta
- Sistemas separados de alta e baixa pressão em vez de operar toda a planta em alta pressão
- A compressão do pistão em vários estágios cria pressão média de forma eficiente e tolera trabalho cíclico
- Um receptor de alta pressão amortece os pulsos de ar curtos e pesados de cada ciclo de sopro
Dimensionamento da saída da garrafa e pressão de sopro
O ponto de partida é o consumo de ar da sopradora, expresso por garrafa ou por cavidade por ciclo. Cada ciclo de moldagem consome um volume definido de ar de alta pressão, portanto, multiplicando a produção da garrafa pelo consumo por garrafa e contabilizando a velocidade da máquina, obtém-se o fluxo médio de alta pressão que o compressor deve reabastecer. A demanda instantânea de pico é muito maior que a média, e é exatamente por isso que um receptor de alta pressão dimensionado corretamente é importante: o compressor carrega o tanque entre os ciclos enquanto o tanque fornece o pulso repentino de cada golpe.
A seleção da pressão segue o produto. Muitas garrafas de refrigerantes e água gaseificadas sopram em torno de 30 bar, enquanto recipientes mais pesados, alças grandes ou designs específicos de pré-formas podem exigir 40 bar. A escolha de um compressor cuja pressão nominal fique confortavelmente acima dos requisitos da máquina, em vez de atingir seu limite, prolonga a vida útil da válvula e da vedação e mantém o fornecimento estável à medida que os componentes se desgastam. As estruturas de dois estágios de 30 bar, como o KT-1.0/30 a 1,0 m³/min e 11 kW e o KT-1.2/30 a 1,2 m³/min e 15 kW, cobrem linhas menores, enquanto o KT-2.0/40 de três estágios a 2,0 m³/min, 40 bar e 22 kW atende a maior produção ou garrafas mais pesadas que precisam de pressão extra.
Como esses fluxos são modestos em termos de metros cúbicos – cerca de 35 a 70 CFM em quadros únicos – a contagem de garrafas e o volume do receptor, e não o CFM bruto, geralmente orientam a decisão. Pacotes paralelos de múltiplas unidades que combinam vários blocos compressores em um skid comum permitem que as plantas aumentem o fluxo de alta pressão sem saltar para uma classe de máquina completamente diferente.
- Calcule o fluxo médio de alta pressão a partir do consumo por garrafa e da saída da linha
- Use um receptor de alta pressão para lidar com o pulso de pico de cada ciclo de sopro
- Escolha a pressão nominal acima do requisito da máquina para proteger a vida útil
- Escale o fluxo com pacotes paralelos de múltiplas unidades em vez de superdimensionar um único bloco
Modelos reais de compressores de pistão de média pressão KOTECH KT
Dados de página de produto em tempo real para molduras PET de unidade única; pacotes paralelos de múltiplas unidades ampliam ainda mais o fluxo.
Estes são números de páginas de produtos ao vivo para quadros KT de unidade única. A pressão de descarga é mostrada em MPa conforme registrado na tabela de origem (3,0 MPa = 30 bar, 4,0 MPa = 40 bar); pacotes paralelos de múltiplas unidades ampliam o fluxo disponível para linhas maiores.
Tratamento de ar e layout do sistema
O ar de alta pressão para PET deve estar seco e limpo. A umidade que atinge o circuito de sopro causa qualidade inconsistente das garrafas, corrosão em recipientes de alta pressão e problemas nas válvulas, enquanto o transporte de óleo afeta a conformidade em contato com alimentos e pode marcar as garrafas. Uma estação completa de média pressão, portanto, combina o compressor de pistão com secagem e filtração adequadas, correspondentes à classificação de alta pressão, além de gerenciamento de condensado classificado para a pressão de trabalho. O receptor, as válvulas de segurança e a tubulação devem ser especificados para a pressão de descarga total e não para a pressão normal da planta.
O layout também influencia o desempenho. A localização do compressor de alta pressão e do receptor próximo à sopradora minimiza o comprimento da dispendiosa tubulação de alta pressão e reduz a perda de pressão. A ventilação e o resfriamento em torno de uma máquina alternativa merecem atenção porque as unidades de pistão rejeitam o calor e funcionam melhor com ar de admissão limpo e frio. Uma planta sensata mantém a estação de média pressão em seu próprio circuito claramente identificado, com isolamento e proteção de pressão, de modo que a manutenção no lado de alta pressão nunca exija o desligamento do ar geral da planta.
- Especifique secagem, filtração, receptor, válvulas e tubulação de alta pressão
- Mantenha o transporte de óleo e o ponto de orvalho dentro dos requisitos de contato com alimentos e de qualidade da garrafa
- Coloque a estação perto da sopradora para encurtar tubulações caras de alta pressão
- Fornece ar de admissão limpo e fresco e ventilação adequada para rejeição de calor
Expectativas de manutenção para o dever recíproco de PET
Os compressores de pistão têm mais componentes de desgaste do que as máquinas de parafuso – válvulas, anéis, camisas e rolamentos – mas na função PET de média pressão seus requisitos de serviço são bem compreendidos e previsíveis. O trabalho de rotina se concentra no monitoramento da condição da válvula, na verificação de pressões e temperaturas entre estágios, na substituição de peças de desgaste de acordo com o cronograma do fabricante e na manutenção do lubrificante do cárter no nível e condição corretos. As leituras de pressão entre estágios são um diagnóstico valioso: um desvio do equilíbrio normal entre os estágios sinaliza um vazamento na válvula ou um anel desgastado muito antes de uma falha.
Como a moldagem por sopro geralmente é baseada em lotes, o compressor pode dar partida e parar com frequência; portanto, os controles e a faixa do pressostato devem ser ajustados para limitar o ciclo, com o receptor fornecendo o buffer. Registrar as horas de funcionamento e manter a válvula padrão e o kit de vedação no local transforma um serviço programado em uma parada curta e planejada, em vez de uma emergência. Para uma engarrafadora, onde a máquina de alta pressão controla toda a linha, essa previsibilidade vale tanto quanto a classificação de pressão principal.
- Monitore pressões e temperaturas entre estágios para avisos antecipados de válvula ou anel
- Faça a manutenção de válvulas, anéis e camisas nos intervalos programados com kits originais
- Use o receptor e uma ampla faixa de pressão para reduzir os ciclos frequentes
- Mantenha kits de desgaste padrão no local para reduzir o tempo de inatividade sob alta pressão
Dicas de compra
- Calcule a demanda de alta pressão a partir do consumo de ar por garrafa e da saída real da linha e, em seguida, dimensione o receptor para o pulso do ciclo de sopro.
- Escolha estruturas de 30 barras para garrafas padrão e uma estrutura de três estágios de 40 barras onde o projeto de pré-formas ou recipientes realmente precisa.
- Mantenha a pressão nominal acima dos requisitos de trabalho para prolongar a vida útil da válvula e da vedação.
- Orçamento para a estação de alta pressão completa – secagem, filtração, receptor e tubulação com pressão nominal – não apenas para o compressor.
- Planeje a manutenção alternativa com kits de válvulas e anéis, monitoramento entre estágios e ventilação adequada.
Perguntas frequentes
Qual pressão um compressor soprador de garrafas PET precisa?
Por que usar um compressor de pistão em vez de um compressor de parafuso para PET?
Como dimensiono um compressor PET para a produção da minha garrafa?
Preciso de um compressor separado do ar normal de fábrica?
Qual tratamento de ar o ar PET de alta pressão exige?
Casos Aplicados Relacionados