PET 拉伸吹塑机对气压的要求很高:如果高压供应低于瓶坯所需的阈值,瓶子就无法正确拉伸,废品增多,生产线就会停止。与此同时,中小型装瓶商没有预算或容量来建造大型工程高压中心站。一个中压活塞式压缩机20 至 40 bar 范围内的压力达到实用的中间地带,以紧凑、易于维修的包装满足 PET 吹塑压力要求。正确选择尺寸是一个瓶子容量、吹气压力以及高压空气如何存储的问题,而不仅仅是购买可用的最大电机。
为什么PET吹瓶需要专用中压机
一般工厂的空气通常在 7 至 10 bar 的压力下运行,但 PET 拉伸吹塑在不同的压力环境下运行。通常需要 20 至 40 bar 的高压空气来对模具拉伸和充气瓶坯,具体取决于瓶子设计、瓶坯材料和机器类型。通过标准工厂压缩机满足这一需求意味着整个工厂在高压下运行,这对于为正常工厂压力设计的设备来说既低效又困难。
有效的布局将两个压力水平分开。标准压缩机为低压公用设施(输送机、执行器、干燥和输送空气)提供动力,而专用中压或高压压缩机(通常是往复式活塞装置)则为吹塑机提供服务的高压接收器充电。活塞技术非常适合此任务,因为正排量往复压缩可在多个阶段有效地产生高排出压力,并且机器比许多连续工作旋转设计更好地承受吹塑批次的循环负载。
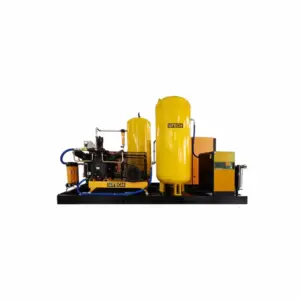
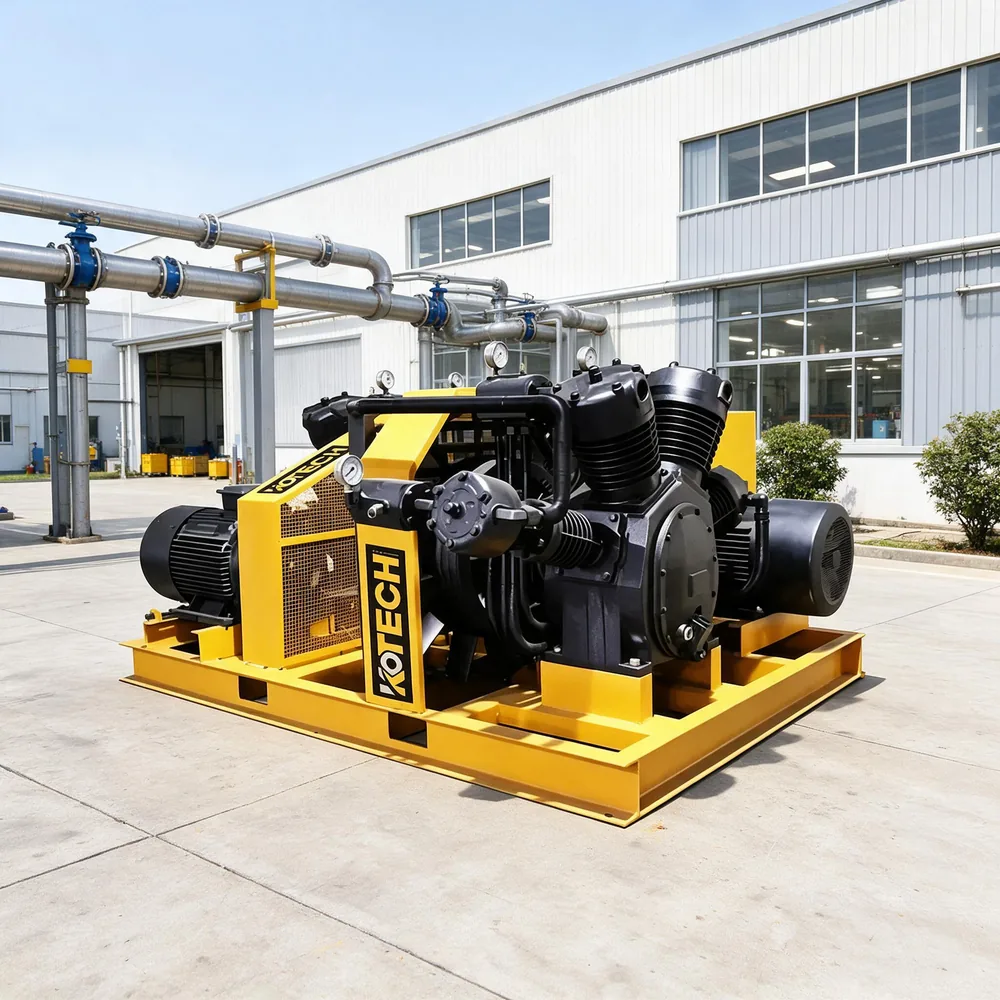
KT 系列是专门为此窗口打造的。它涵盖两级和三级中压活塞套件,单机框架中排气压力为 30 和 40 bar(3.0 和 4.0 MPa),电机功率为 11 至 22 kW,多机并联套件可用于更大流量。
- PET吹塑需要20至40巴,远高于正常的7至10巴工厂空气
- 将高压和低压系统分开,而不是在高压下运行整个工厂
- 多级活塞压缩有效地建立介质压力并承受循环负载
- 高压接收器缓冲每个吹气周期的短而重的空气脉冲
根据瓶子产量和吹塑压力确定尺寸
起点是吹塑机的空气消耗量,以每瓶或每腔每个周期表示。每个成型周期消耗一定量的高压空气,因此将瓶子产量乘以每瓶消耗量并考虑机器速度即可得出压缩机必须补充的平均高压流量。峰值瞬时需求远高于平均值,这正是尺寸正确的高压接收器很重要的原因:压缩机在循环之间为储罐充电,而储罐则在每次打击时提供突然的脉冲。
压力选择遵循产品。许多碳酸软饮料和水瓶的压力约为 30 bar,而较重的容器、大手柄或特殊的瓶坯设计可能需要 40 bar。选择额定压力恰好高于机器要求而不是正好达到极限的压缩机,可以延长阀门和密封件的使用寿命,并在部件磨损时保持输送稳定。两级 30 巴框架(例如 1.0 立方米/分钟、11 千瓦的 KT-1.0/30 和 1.2 立方米/分钟、15 千瓦的 KT-1.2/30)适用于较小的生产线,而 2.0 立方米/分钟、40 巴和 22 千瓦的三级 KT-2.0/40 则适用于更高的输出或需要额外压力的较重瓶子。
因为这些流量以立方米计算是适中的(单个框架中大约为 35 至 70 CFM),所以通常是由瓶子数量和接收器体积(而不是原始 CFM)决定。并联多机组将多个压缩机组组合在一个共用滑轨上,使工厂能够扩展高压流量,而无需跳至完全不同的机器类别。
- 根据每瓶消耗乘以生产线输出来计算平均高压流量
- 使用高压接收器处理每个吹气周期的峰值脉冲
- 选择高于机器要求的额定压力以保护使用寿命
- 使用并行多单元包扩展流程,而不是扩大单个块的规模
真正的 KOTECH KT 中压活塞压缩机型号
单个 PET 框架的实时产品页面数据;并行多单元封装进一步扩展了流程。
这些是单个 KT 框架的实时产品页面图。排放压力以源表中记录的 MPa 为单位显示(3.0 MPa = 30 bar,4.0 MPa = 40 bar);多单元并行封装扩展了更大生产线的可用流量。
空气处理及系统布置
用于PET的高压空气必须干燥、清洁。湿气到达吹塑回路会导致瓶子质量不一致、高压容器腐蚀和阀门问题,而残留的油会影响食品接触合规性并可能在瓶子上留下痕迹。因此,完整的中压站将活塞式压缩机与与高压额定值相匹配的适当干燥和过滤装置以及与工作压力额定值相匹配的冷凝水管理系统相结合。接收器、安全阀和管道都必须指定为完全排放压力,而不是普通工厂压力。
布局也会影响性能。将高压压缩机和接收器放置在靠近吹塑机的位置可以最大限度地缩短昂贵的高压管道的长度并减少压力损失。往复式机器周围的通风和冷却值得关注,因为活塞装置可以散热,并且在清洁、凉爽的进气下运行效果最佳。明智的工厂将中压站保持在自己明确标识的回路上,并具有隔离和压力保护,因此高压侧的维护永远不需要关闭工厂的总空气。
- 指定高压干燥、过滤、接收器、阀门和管道
- 将油残留和露点保持在食品接触和瓶子质量要求范围内
- 将工作站放置在吹塑机附近,以缩短昂贵的高压管道
- 提供清洁、凉爽的进气和充足的通风以排热
往复式 PET 工作的维护预期
活塞压缩机比螺杆压缩机有更多的磨损部件——阀门、环、衬套和轴承——但在中压 PET 角色中,它们的服务要求是很好理解和可预测的。日常工作的重点是监测阀门状况,检查级间压力和温度,按照制造商的计划更换磨损部件,以及保持曲轴箱润滑剂处于正确的水平和状态。级间压力读数是一个有价值的诊断:级间偏离正常平衡的漂移在故障发生之前就预示着阀门泄漏或环磨损。
由于吹塑通常是基于批次的,压缩机可能会频繁启动和停止,因此应将控制装置和压力开关带设置为限制循环,并由接收器提供缓冲。记录运行时间并在现场保留标准阀门和密封套件,可以将预定的服务变成短暂的、有计划的停止,而不是紧急情况。对于装瓶商来说,高压机器控制着整个生产线,这种可预测性与总体压力等级一样有价值。
- 监控级间压力和温度,以便尽早发出阀门或环警告
- 使用正品套件按预定时间间隔维修阀门、环和衬套
- 使用接收器和宽压力带减少频繁循环
- 在现场保留标准磨损套件,以缩短高压停机时间
购买技巧
- 根据每瓶空气消耗量和实际线路输出计算高压需求,然后根据吹塑循环脉冲调整接收器的尺寸。
- 为标准瓶子选择 30 杆框架,在瓶坯或容器设计真正需要的情况下选择 40 杆三级框架。
- 保持额定压力高于工作要求,以延长阀门和密封件的使用寿命。
- 整个高压站的预算——干燥、过滤、接收器和额定压力管道——而不仅仅是压缩机。
- 使用阀门和环套件、级间监控和充分通风制定往复维护计划。