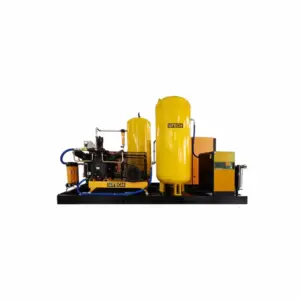
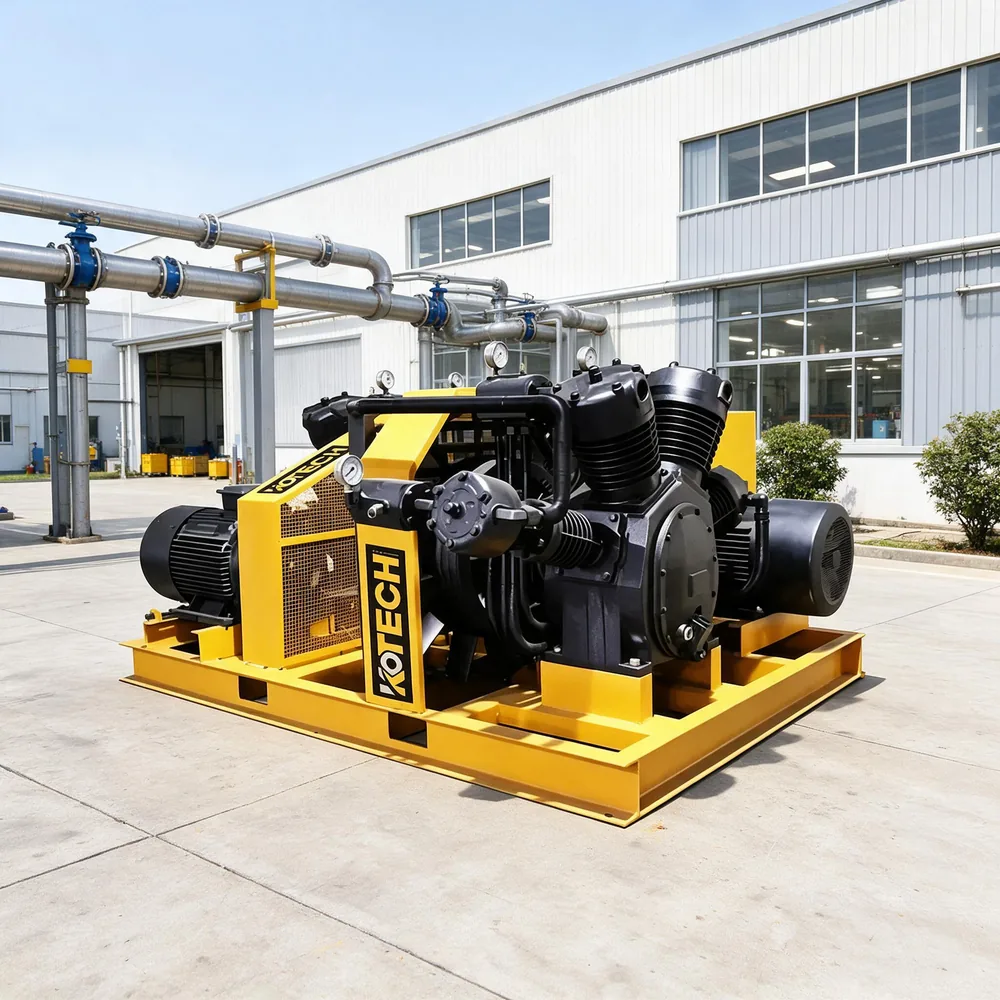
Una máquina de moldeo por soplado y estirado de PET no perdona la presión del aire: si el suministro de alta presión desciende por debajo del umbral que necesitan las preformas, las botellas no se estiran correctamente, los desechos aumentan y la línea se detiene. Al mismo tiempo, los embotelladores pequeños y medianos no tienen el presupuesto ni el volumen para una estación central de alta presión diseñada a gran escala. Acompresor de pistón de media presiónen el rango de 20 a 40 bar alcanza el punto medio práctico, ofreciendo la presión de soplado de PET que demanda en un paquete compacto y útil. Dimensionarlo correctamente es una cuestión de volumen de la botella, presión de soplado y cómo se almacena el aire a alta presión, no simplemente de comprar el motor más grande disponible.
Por qué el soplado de PET necesita una máquina de presión media dedicada
El aire general de la planta normalmente funciona a entre 7 y 10 bar, pero el moldeo por estirado-soplado de PET opera en un mundo de presiones diferente. El aire a alta presión que estira e infla la preforma contra el molde normalmente se requiere entre 20 y 40 bar, dependiendo del diseño de la botella, el material de la preforma y el tipo de máquina. Satisfacer esa demanda con el compresor estándar de fábrica significaría hacer funcionar toda la planta a alta presión, lo que es ineficiente y duro para los equipos diseñados para una presión normal de la planta.
El diseño eficiente separa los dos niveles de presión. Un compresor estándar alimenta los servicios de baja presión (transportadores, actuadores, secado y transporte de aire), mientras que un compresor dedicado de media o alta presión, a menudo una unidad de pistón alternativo, carga un receptor de alta presión que sirve a la sopladora. La tecnología de pistón se adapta bien a esta tarea porque la compresión alternativa de desplazamiento positivo genera una alta presión de descarga de manera eficiente en múltiples etapas, y las máquinas toleran la carga cíclica de lotes de moldeo por soplado mejor que muchos diseños rotativos de servicio continuo.
La gama KT está diseñada específicamente para esta ventana. Cubre paquetes de pistón de presión media de dos y tres etapas con presiones de descarga de 30 y 40 bar (3,0 y 4,0 MPa) y potencias de motor de 11 a 22 kW en los marcos de una sola unidad, con paquetes paralelos de unidades múltiples disponibles para flujos más grandes.
- El moldeo por soplado de PET requiere de 20 a 40 bar, muy por encima del aire normal de la planta de 7 a 10 bar.
- Separe los sistemas de alta y baja presión en lugar de hacer funcionar toda la planta a alta presión.
- La compresión del pistón de múltiples etapas genera presión media de manera eficiente y tolera el trabajo cíclico.
- Un receptor de alta presión amortigua los cortos y pesados pulsos de aire de cada ciclo de soplado.
Dimensionamiento a partir de la salida de la botella y la presión de soplado.
El punto de partida es el consumo de aire de la sopladora, expresado por botella o por cavidad por ciclo. Cada ciclo de moldeo consume un volumen definido de aire a alta presión, por lo que multiplicar la producción de la botella por el consumo por botella y tener en cuenta la velocidad de la máquina da el flujo promedio de alta presión que el compresor debe reponer. La demanda instantánea máxima es mucho mayor que el promedio, que es exactamente la razón por la que es importante un receptor de alta presión del tamaño correcto: el compresor carga el tanque entre ciclos mientras el tanque entrega el pulso repentino de cada golpe.
La selección de presión sigue al producto. Muchas botellas de agua y refrescos carbonatados soplan alrededor de 30 bar, mientras que los contenedores más pesados, asas grandes o diseños de preformas particulares pueden requerir 40 bar. Elegir un compresor cuya presión nominal se encuentre cómodamente por encima de los requisitos de la máquina, en lugar de justo en su límite, prolonga la vida útil de la válvula y el sello y mantiene la entrega estable a medida que se desgastan los componentes. Los marcos de 30 barras de dos etapas, como el KT-1.0/30 a 1,0 m³/min y 11 kW y el KT-1.2/30 a 1,2 m³/min y 15 kW cubren líneas más pequeñas, mientras que el KT-2.0/40 de tres etapas a 2,0 m³/min, 40 bar y 22 kW sirve para mayor rendimiento o para botellas más pesadas que necesitan presión adicional.
Debido a que estos flujos son modestos en términos de metros cúbicos (aproximadamente 35 a 70 CFM en los marcos individuales), el número de botellas y el volumen del receptor, no los CFM brutos, generalmente determinan la decisión. Los paquetes paralelos de unidades múltiples que combinan varios bloques compresores en un patín común permiten a las plantas escalar el flujo de alta presión sin saltar a una clase de máquina completamente diferente.
- Calcule el flujo promedio de alta presión a partir del consumo por botella multiplicado por la salida de la línea
- Utilice un receptor de alta presión para manejar el pulso máximo de cada ciclo de soplado.
- Elija una presión nominal superior a los requisitos de la máquina para proteger la vida útil
- Escale el flujo con paquetes paralelos de múltiples unidades en lugar de sobredimensionar un solo bloque
Modelos reales de compresores de pistón de media presión KOTECH KT
Datos en vivo de la página del producto para marcos de PET de una sola unidad; Los paquetes paralelos de múltiples unidades amplían aún más el flujo.
Estas son cifras de páginas de productos en vivo para marcos KT de una sola unidad. La presión de descarga se muestra en MPa según lo registrado en la tabla de fuentes (3,0 MPa = 30 bar, 4,0 MPa = 40 bar); Los paquetes paralelos de unidades múltiples amplían el flujo disponible para líneas más grandes.
Tratamiento de aire y diseño del sistema.
El aire a alta presión para PET debe estar seco y limpio. La humedad que llega al circuito de soplado provoca una calidad inconsistente de la botella, corrosión en los recipientes de alta presión y problemas en las válvulas, mientras que el arrastre de aceite afecta el cumplimiento del contacto con los alimentos y puede marcar las botellas. Por lo tanto, una estación completa de media presión combina el compresor de pistón con un secado y una filtración adecuados adaptados a la clasificación de alta presión, además de una gestión del condensado adecuada para la presión de trabajo. El receptor, las válvulas de seguridad y las tuberías deben especificarse para la presión de descarga total, no para la presión ordinaria de la planta.
El diseño también influye en el rendimiento. Ubicar el compresor de alta presión y el receptor cerca de la sopladora minimiza la longitud de las costosas tuberías de alta presión y reduce la pérdida de presión. La ventilación y el enfriamiento alrededor de una máquina alternativa merecen atención porque las unidades de pistón rechazan el calor y funcionan mejor con aire de entrada limpio y fresco. Una planta sensata mantiene la estación de media presión en su propio circuito claramente identificado, con aislamiento y protección de presión, por lo que el mantenimiento en el lado de alta presión nunca requiere cerrar el aire general de la planta.
- Especificar secado, filtración, receptor, válvulas y tuberías de alta presión.
- Mantenga el arrastre de aceite y el punto de rocío dentro de los requisitos de calidad de la botella y de contacto con los alimentos.
- Coloque la estación cerca de la sopladora para acortar las costosas tuberías de alta presión.
- Proporcione aire de entrada limpio y fresco y ventilación adecuada para rechazar el calor.
Expectativas de mantenimiento para el servicio de PET alternativo
Los compresores de pistón tienen más componentes de desgaste que las máquinas de tornillo (válvulas, anillos, revestimientos y cojinetes), pero en el papel de PET de presión media sus requisitos de servicio se comprenden bien y son predecibles. El trabajo de rutina se centra en monitorear el estado de la válvula, verificar las presiones y temperaturas entre etapas, reemplazar las piezas de desgaste según el cronograma del fabricante y mantener el lubricante del cárter en el nivel y condición correctos. Las lecturas de presión entre etapas son un diagnóstico valioso: una desviación del equilibrio normal entre etapas indica una válvula con fugas o un anillo desgastado mucho antes de una falla.
Debido a que el moldeo por soplado a menudo se basa en lotes, el compresor puede arrancar y detenerse con frecuencia, por lo que los controles y la banda del interruptor de presión deben configurarse para limitar los ciclos, y el receptor proporciona el amortiguador. Registrar las horas de funcionamiento y mantener la válvula estándar y el kit de sellos en el sitio convierte un servicio programado en una parada breve y planificada en lugar de una emergencia. Para un embotellador, donde la máquina de alta presión controla toda la línea, esa previsibilidad vale tanto como la presión nominal.
- Supervise las presiones y temperaturas entre etapas para detectar advertencias tempranas de válvulas o anillos
- Realice el mantenimiento de válvulas, anillos y camisas en el intervalo programado con kits originales
- Utilice el receptor y una banda de presión ancha para reducir el ciclismo frecuente
- Mantenga kits de desgaste estándar en el sitio para acortar el tiempo de inactividad por alta presión
Consejos de compra
- Calcule la demanda de alta presión a partir del consumo de aire por botella y la salida real de la línea, luego dimensione el receptor para el pulso del ciclo de soplado.
- Elija marcos de 30 barras para botellas estándar y un marco de tres etapas de 40 barras cuando el diseño de la preforma o del contenedor realmente lo necesite.
- Mantenga la presión nominal por encima del requisito de trabajo para prolongar la vida útil de la válvula y el sello.
- Presupuesto para toda la estación de alta presión (secado, filtración, receptor y tuberías con clasificación de presión), no solo para el compresor.
- Planifique el mantenimiento alternativo con kits de válvulas y anillos, monitoreo entre etapas y ventilación adecuada.
Preguntas frecuentes
¿Qué presión necesita un compresor soplador de botellas de PET?
¿Por qué utilizar un compresor de pistón en lugar de un compresor de tornillo para PET?
¿Cómo dimensiono un compresor de PET para mi producción de botellas?
¿Necesito un compresor independiente del aire normal de fábrica?
¿Qué tratamiento de aire requiere el aire PET a alta presión?
Casos aplicados relacionados