PET streç üflemeli kalıplama makinesi, hava basıncı konusunda affetmez: Yüksek basınç kaynağı, ön kalıpların ihtiyaç duyduğu eşiğin altına düşerse, şişeler doğru şekilde esneyemez, hurda yükselir ve hat durur. Aynı zamanda, küçük ve orta büyüklükteki şişeleyiciler, büyük mühendislik ürünü yüksek basınçlı merkezi istasyon için gerekli bütçeye veya hacme sahip değildir. Aorta basınçlı pistonlu kompresör20 ila 40 bar aralığındaki basınç PET üfleme taleplerini kompakt, kullanışlı bir pakette karşılayarak pratik orta noktaya ulaşıyor. Doğru boyutlandırma, sadece mevcut en büyük motoru satın almak değil, şişe hacmi, üfleme basıncı ve yüksek basınçlı havanın nasıl depolandığıyla da ilgilidir.
PET üflemenin neden özel bir orta basınçlı makineye ihtiyacı var?
Genel tesis havası normalde 7 ila 10 bar arasında çalışır, ancak PET gerdirmeli şişirme kalıplama farklı bir basınç dünyasında çalışır. Preformu kalıba doğru geren ve şişiren yüksek basınçlı hava, şişe tasarımına, preform malzemesine ve makine tipine bağlı olarak tipik olarak 20 ila 40 bar arasında gereklidir. Bu talebin standart fabrika kompresöründen karşılanması, tüm tesisin yüksek basınçta çalıştırılması anlamına gelecektir; bu hem verimsizdir hem de normal tesis basıncı için tasarlanmış ekipmanlar açısından zorlayıcıdır.
Verimli düzen iki basınç seviyesini ayırır. Standart bir kompresör, düşük basınçlı tesisleri (konveyörler, aktüatörler, kurutma ve taşıma havası) beslerken, genellikle ileri geri hareket eden bir piston ünitesi olan özel bir orta veya yüksek basınçlı kompresör, şişirme makinesine hizmet eden yüksek basınçlı bir alıcıyı şarj eder. Piston teknolojisi bu göreve çok uygundur çünkü pozitif deplasmanlı ileri geri sıkıştırma, birden fazla aşamada verimli bir şekilde yüksek tahliye basıncı oluşturur ve makineler, üflemeli kalıplama partilerinin döngüsel yüklemesini birçok sürekli çalışan döner tasarımdan daha iyi tolere eder.
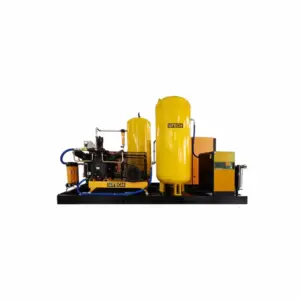
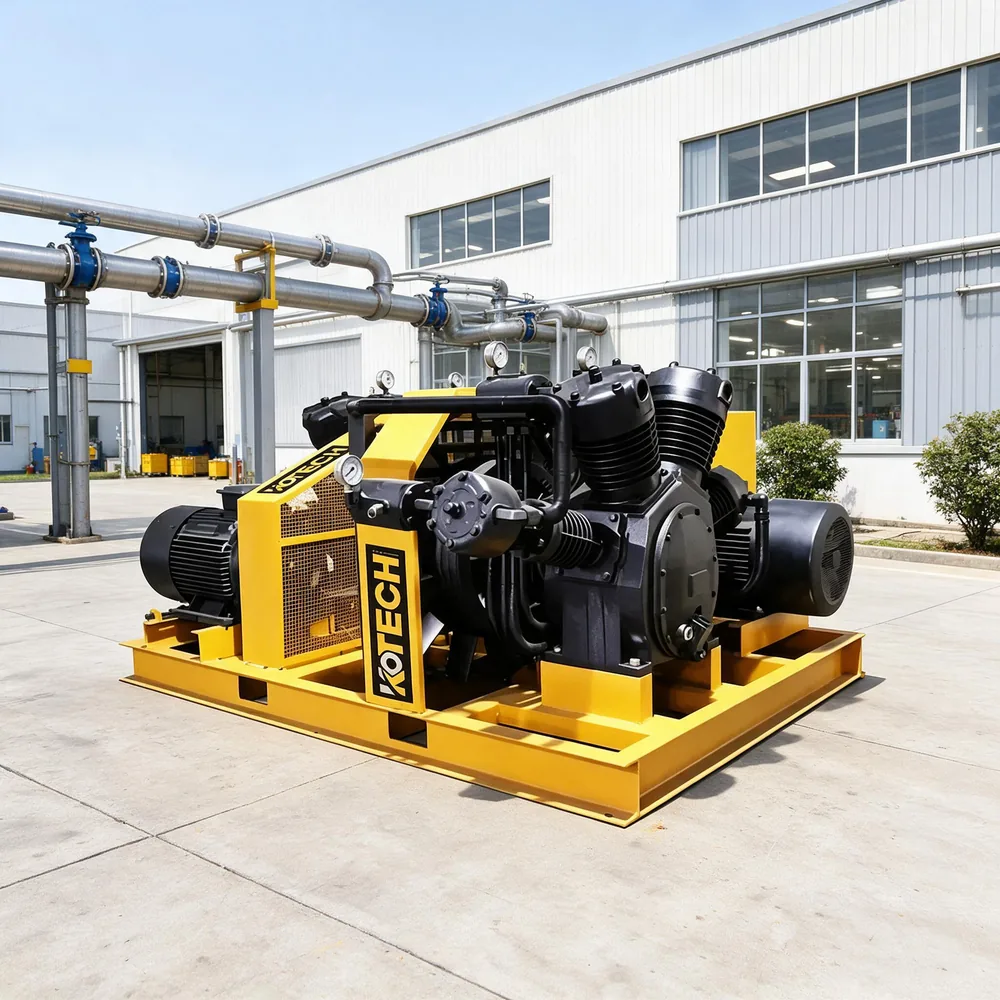
KT serisi bu pencere için özel olarak tasarlanmıştır. Tek üniteli çerçevelerde 30 ve 40 bar (3,0 ve 4,0 MPa) tahliye basınçlarına ve 11 ila 22 kW motor güçlerine sahip iki ve üç kademeli orta basınçlı piston paketlerini kapsar; daha büyük akışlar için çok üniteli paralel paketler de mevcuttur.
- PET şişirme kalıplama, normal 7 ila 10 bar tesis havasının çok üzerinde, 20 ila 40 bar gerektirir.
- Tüm tesisi yüksek basınçta çalıştırmak yerine yüksek basınç ve alçak basınç sistemlerini ayırın
- Çok kademeli piston sıkıştırması, orta basıncı verimli bir şekilde oluşturur ve döngüsel görevi tolere eder
- Yüksek basınçlı bir alıcı, her üfleme döngüsünün kısa, ağır hava darbelerini tamponlar
Şişe çıkışından ve üfleme basıncından boyutlandırma
Başlangıç noktası, şişirme makinesinin şişe başına veya çevrim başına boşluk başına ifade edilen hava tüketimidir. Her kalıplama döngüsü belirli bir hacimde yüksek basınçlı hava tüketir, bu nedenle şişe çıkışını şişe başına tüketimle çarpmak ve makine hızını hesaba katmak, kompresörün yenilemesi gereken ortalama yüksek basınçlı akışı verir. Anlık zirve talebi ortalamanın çok üzerindedir; bu nedenle doğru boyutlandırılmış bir yüksek basınç alıcısı tam olarak önemlidir: kompresör döngüler arasında tankı şarj ederken, tank her darbede ani darbeyi iletir.
Basınç seçimi ürünü takip eder. Birçok gazlı meşrubat ve su şişesi 30 bar civarında üflerken, daha ağır kaplar, büyük kulplar veya özel ön kalıp tasarımları 40 bar gerektirebilir. Nominal basıncı makinenin gereksinimlerinin tam sınırında olmak yerine rahat bir şekilde üzerinde olan bir kompresörün seçilmesi, valf ve conta ömrünü uzatır ve bileşenler aşındıkça dağıtımın stabil kalmasını sağlar. 1,0 m³/dk ve 11 kW'lık KT-1.0/30 ve 1,2 m³/dk ve 15 kW'lık KT-1.2/30 gibi iki aşamalı 30 bar çerçeveler daha küçük hatları kapsarken, 2,0 m³/dk, 40 bar ve 22 kW'lık üç aşamalı KT-2.0/40 daha yüksek çıkışa veya ekstra basınca ihtiyaç duyan daha ağır şişelere hizmet eder.
Bu akışlar metreküp açısından mütevazı olduğundan (tek karelerde kabaca 35 ila 70 CFM), genellikle ham CFM değil şişe sayısı ve alıcı hacmi karara yön verir. Birkaç kompresör bloğunu ortak bir kızak üzerinde birleştiren paralel çoklu ünite paketleri, tesislerin tamamen farklı bir makine sınıfına geçmeden yüksek basınçlı akışı ölçeklendirmesine olanak tanır.
- Şişe başına tüketim çarpı hat çıkışından ortalama yüksek basınçlı akışı hesaplayın
- Her üfleme döngüsünün tepe darbesini işlemek için yüksek basınçlı bir alıcı kullanın
- Hizmet ömrünü korumak için nominal basıncı makinenin gereksiniminin üzerinde seçin
- Tek bir bloğu aşırı boyutlandırmak yerine paralel çok birimli paketlerle akışı ölçeklendirin
Gerçek KOTECH KT orta basınçlı pistonlu kompresör modelleri
Tek üniteli PET çerçeveler için canlı ürün sayfası verileri; paralel çok üniteli paketler akışı daha da genişletir.
Bunlar tek üniteli KT çerçeveleri için canlı ürün sayfası rakamlarıdır. Tahliye basıncı, kaynak tabloda kaydedildiği şekliyle MPa cinsinden gösterilir (3,0 MPa = 30 bar, 4,0 MPa = 40 bar); çok üniteli paralel paketler daha büyük hatlar için mevcut akışı genişletir.
Hava arıtma ve sistem düzeni
PET için yüksek basınçlı hava kuru ve temiz olmalıdır. Üfleme devresine ulaşan nem, tutarsız şişe kalitesine, yüksek basınçlı kaplarda korozyona ve valf sorunlarına neden olurken, yağ taşınması da gıdayla temas uyumluluğunu etkiler ve şişelerde iz bırakabilir. Bu nedenle eksiksiz bir orta basınç istasyonu, pistonlu kompresörü, yüksek basınç derecesine uygun uygun kurutma ve filtrelemenin yanı sıra çalışma basıncına göre derecelendirilmiş yoğuşma yönetimiyle eşleştirir. Alıcı, emniyet valfleri ve boruların tümü, normal tesis basıncına göre değil, tam tahliye basıncına göre belirlenmelidir.
Düzen aynı zamanda performansı da etkiler. Yüksek basınçlı kompresörün ve alıcının şişirme kalıplayıcıya yakın konumlandırılması, pahalı yüksek basınçlı boruların uzunluğunu en aza indirir ve basınç kaybını azaltır. Pistonlu bir makinenin etrafındaki havalandırma ve soğutma dikkati hak eder çünkü piston üniteleri ısıyı reddeder ve temiz, soğuk giriş havasıyla en iyi şekilde çalışır. Mantıklı bir tesis, orta basınç istasyonunu izolasyon ve basınç korumasıyla birlikte açıkça tanımlanmış kendi devresinde tutar, böylece yüksek basınç tarafındaki bakım hiçbir zaman genel tesis havasının kapatılmasını gerektirmez.
- Yüksek basınç dereceli kurutma, filtreleme, alıcı, vanalar ve boruları belirtin
- Yağ taşınmasını ve çiğlenme noktasını gıdayla temas ve şişe kalitesi gereksinimleri dahilinde tutun
- Pahalı yüksek basınçlı boruları kısaltmak için istasyonu şişirme makinesinin yakınına yerleştirin
- Isı reddi için temiz, soğuk giriş havası ve yeterli havalandırma sağlayın
Karşılıklı PET görevi için bakım beklentileri
Pistonlu kompresörler, vidalı makinelere göre daha fazla aşınan bileşene (valfler, halkalar, gömlekler ve rulmanlar) sahiptir, ancak orta basınçlı PET rolünde servis gereksinimleri iyi anlaşılmış ve öngörülebilir. Rutin çalışma, valf durumunun izlenmesi, aşamalar arası basınç ve sıcaklıkların kontrol edilmesi, aşınan parçaların üreticinin programına göre değiştirilmesi ve karter yağlayıcısının doğru seviyede ve durumda tutulması üzerine yoğunlaşır. Kademeler arası basınç okumaları değerli bir teşhistir: Kademeler arasındaki normal dengeden sapma, arızadan çok önce valfte sızıntı veya aşınmış halkanın sinyalini verir.
Üfleme kalıplama çoğunlukla toplu bazlı olduğundan, kompresör sık sık çalışıp durabilir, bu nedenle kontroller ve basınç anahtarı bandı, alıcının tamponu sağlamasıyla döngüyü sınırlayacak şekilde ayarlanmalıdır. Çalışma saatlerinin kaydedilmesi ve standart valf ve conta kitinin sahada tutulması, planlı bir servisi acil bir durum yerine kısa, planlı bir duruşa dönüştürür. Yüksek basınçlı makinenin tüm hattı kapattığı bir şişeleyici için bu öngörülebilirlik, başlık basınç değeri kadar değerlidir.
- Erken valf veya halka uyarıları için aşamalar arası basınçları ve sıcaklıkları izleyin
- Orijinal kitlerle planlanan aralıkta valflere, halkalara ve gömleklere servis yapın
- Sık tekrarlamayı azaltmak için alıcıyı ve geniş bir basınç bandını kullanın
- Yüksek basınçlı arıza süresini kısa tutmak için standart aşınma kitlerini sahada bulundurun
Satın alma ipuçları
- Şişe başına hava tüketiminden ve gerçek hat çıkışından yüksek basınç talebini hesaplayın, ardından alıcıyı üfleme döngüsü darbesine göre boyutlandırın.
- Standart şişeler için 30 bar'lık çerçeveyi ve preform veya kap tasarımının gerçekten ihtiyaç duyduğu durumlarda 40 bar'lık üç aşamalı çerçeveyi seçin.
- Valf ve conta ömrünü uzatmak için nominal basıncı çalışma gereksiniminin üzerinde tutun.
- Yalnızca kompresör için değil, yüksek basınç istasyonunun (kurutma, filtreleme, alıcı ve basınç dereceli borular) tamamı için bütçe.
- Valf ve halka kitleri, aşamalar arası izleme ve yeterli havalandırma ile karşılıklı bakım planı yapın.
Sık sorulan sorular
PET şişe üfleme kompresörünün hangi basınca ihtiyacı vardır?
PET için neden vidalı kompresör yerine pistonlu kompresör kullanmalısınız?
Şişe çıkışım için PET kompresörünü nasıl boyutlandırabilirim?
Normal fabrika havamdan ayrı bir kompresöre ihtiyacım var mı?
Yüksek basınçlı PET havası hangi hava arıtmasını gerektirir?
İlgili Uygulamalı Durumlar