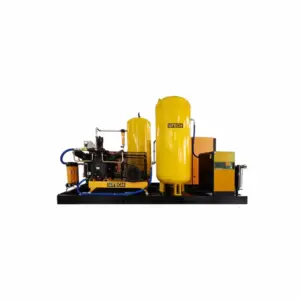
Maszyna do formowania z rozdmuchem PET nie wybacza ciśnienia powietrza: jeśli ciśnienie zasilania spadnie poniżej progu wymaganego dla preform, butelki nie będą się prawidłowo rozciągać, ilość złomu uniesie się i linia się zatrzyma. Jednocześnie małe i średnie rozlewnie nie mają budżetu ani pojemności na dużą, wysokociśnieniową stację centralną. Asprężarka tłokowa średniociśnieniowaw zakresie od 20 do 40 barów trafia w praktyczny środek, zapewniając wymagania dotyczące rozdmuchu PET pod ciśnieniem w kompaktowym, łatwym do serwisowania opakowaniu. Prawidłowe dobranie rozmiaru to kwestia objętości butelki, ciśnienia nadmuchu i sposobu magazynowania powietrza pod wysokim ciśnieniem, a nie tylko zakupu największego dostępnego silnika.
Dlaczego do rozdmuchiwania PET potrzebna jest dedykowana maszyna średniociśnieniowa
Ogólne ciśnienie powietrza w zakładzie zwykle wynosi od 7 do 10 barów, ale w przypadku formowania z rozdmuchem PET z rozciąganiem panuje inne ciśnienie. Zwykle wymagane jest ciśnienie powietrza pod wysokim ciśnieniem, które rozciąga i nadmuchuje preformę do formy, pod ciśnieniem od 20 do 40 barów, w zależności od konstrukcji butelki, materiału preformy i typu maszyny. Zaspokajanie tego zapotrzebowania przez standardową sprężarkę fabryczną oznaczałoby pracę całej instalacji pod wysokim ciśnieniem, co jest zarówno nieefektywne, jak i trudne w przypadku sprzętu zaprojektowanego na normalne ciśnienie w instalacji.
Wydajny układ oddziela dwa poziomy ciśnienia. Standardowa sprężarka zasila urządzenia niskociśnieniowe – przenośniki, siłowniki, powietrze suszące i transportujące – podczas gdy dedykowana sprężarka średnio- lub wysokociśnieniowa, często z zespołem tłoka posuwisto-zwrotnego, ładuje zbiornik wysokociśnieniowy obsługujący rozdmuch. Technologia tłokowa dobrze spełnia to zadanie, ponieważ sprężanie tłokowe z wyporem wyporowym skutecznie wytwarza wysokie ciśnienie tłoczenia w wielu etapach, a maszyny tolerują cykliczne ładowanie wsadów do formowania z rozdmuchem lepiej niż wiele konstrukcji obrotowych pracujących w trybie ciągłym.
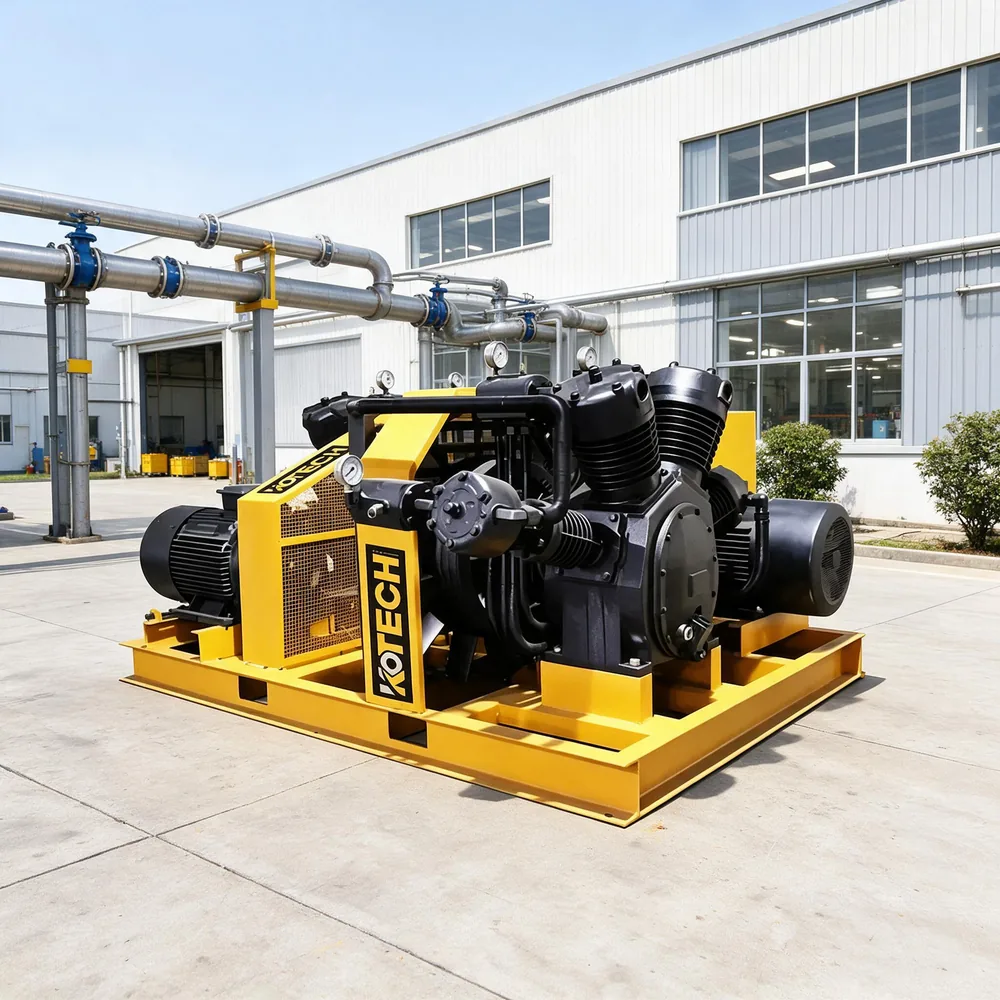
Seria KT została stworzona specjalnie dla tego okna. Obejmuje dwu- i trzystopniowe średniociśnieniowe zespoły tłokowe o ciśnieniu tłoczenia 30 i 40 bar (3,0 i 4,0 MPa) i mocach silników od 11 do 22 kW w ramach jednoczęściowych, z wielozespołowymi pakietami równoległymi dostępnymi dla większych przepływów.
- Formowanie z rozdmuchem PET wymaga ciśnienia od 20 do 40 barów, znacznie powyżej normalnego ciśnienia powietrza zakładowego wynoszącego 7 do 10 barów
- Oddzielne systemy wysokiego i niskiego ciśnienia zamiast uruchamiać całą instalację przy wysokim ciśnieniu
- Wielostopniowa kompresja tłoka skutecznie wytwarza średnie ciśnienie i toleruje pracę cykliczną
- Odbiornik wysokociśnieniowy buforuje krótkie, ciężkie impulsy powietrza w każdym cyklu przedmuchu
Dobór rozmiaru na podstawie wydajności butelki i ciśnienia rozdmuchu
Punktem wyjścia jest zużycie powietrza przez rozdmucharkę, wyrażone w przeliczeniu na butelkę lub wnękę na cykl. Każdy cykl formowania zużywa określoną objętość powietrza pod wysokim ciśnieniem, więc pomnożenie wydajności butelki przez zużycie na butelkę i uwzględnienie prędkości maszyny daje średni przepływ pod wysokim ciśnieniem, który sprężarka musi uzupełnić. Szczytowe zapotrzebowanie chwilowe jest znacznie wyższe od średniego i dlatego właśnie ma znaczenie odpowiednio dobrany zbiornik wysokociśnieniowy: sprężarka ładuje zbiornik pomiędzy cyklami, podczas gdy zbiornik dostarcza nagły impuls przy każdym uderzeniu.
Wybór ciśnienia zależy od produktu. Wiele butelek z napojami gazowanymi i wodą ma ciśnienie około 30 barów, podczas gdy cięższe pojemniki, duże uchwyty lub specjalne preformy mogą wymagać ciśnienia 40 barów. Wybór sprężarki, której ciśnienie znamionowe znacznie przekracza wymagania maszyny, a nie jest tuż przy jego wartości granicznej, wydłuża żywotność zaworów i uszczelek oraz utrzymuje stabilną wydajność w miarę zużywania się podzespołów. Dwustopniowe ramy 30-barowe, takie jak KT-1.0/30 przy 1,0 m3/min i 11 kW oraz KT-1.2/30 przy 1,2 m3/min i 15 kW, przeznaczone są do mniejszych linii, natomiast trzystopniowe KT-2.0/40 przy 2,0 m3/min, 40 barów i 22 kW obsługują wyższą wydajność lub cięższe butle wymagające dodatkowego ciśnienia.
Ponieważ przepływy te są skromne w przeliczeniu na metry sześcienne – około 35 do 70 CFM w pojedynczych klatkach – o decyzji zwykle decyduje liczba butelek i objętość odbiornika, a nie surowy CFM. Równoległe zespoły wielojednostkowe, które łączą kilka bloków sprężarek na wspólnej płozie, umożliwiają zakładom skalowanie przepływu pod wysokim ciśnieniem bez konieczności przechodzenia do zupełnie innej klasy maszyn.
- Oblicz średni przepływ pod wysokim ciśnieniem na podstawie czasów zużycia na butelkę
- Użyj odbiornika wysokociśnieniowego, aby obsłużyć szczytowy impuls każdego cyklu przedmuchu
- Wybierz ciśnienie znamionowe powyżej wymagań maszyny, aby chronić żywotność
- Skaluj przepływ za pomocą równoległych pakietów wielojednostkowych, zamiast zwiększać rozmiar pojedynczego bloku
Prawdziwe modele średniociśnieniowych sprężarek tłokowych KOTECH KT
Aktualne dane na stronie produktu dotyczące jednoczęściowych ramek PET; równoległe pakiety wielojednostkowe jeszcze bardziej rozszerzają przepływ.
Są to aktualne dane na stronie produktu dotyczące jednoczęściowych ram KT. Ciśnienie tłoczenia podano w MPa zgodnie z tabelą źródłową (3,0 MPa = 30 barów, 4,0 MPa = 40 barów); wielojednostkowe pakiety równoległe rozszerzają dostępny przepływ w przypadku większych linii.
Uzdatnianie powietrza i układ systemu
Powietrze pod wysokim ciśnieniem dla PET musi być suche i czyste. Wilgoć docierająca do obwodu wydmuchowego powoduje niestabilną jakość butelek, korozję zbiorników wysokociśnieniowych i problemy z zaworami, natomiast przedostawanie się oleju wpływa na zgodność z kontaktem z żywnością i może pozostawiać ślady na butelkach. Kompletna stacja średniego ciśnienia łączy zatem sprężarkę tłokową z odpowiednim osuszaniem i filtracją dostosowanymi do wysokiego ciśnienia znamionowego, a także zarządzaniem kondensatem dostosowanym do ciśnienia roboczego. Zbiornik, zawory bezpieczeństwa i rurociągi muszą być przystosowane do pełnego ciśnienia tłoczenia, a nie do zwykłego ciśnienia w instalacji.
Układ wpływa również na wydajność. Umiejscowienie sprężarki wysokociśnieniowej i odbiornika blisko formy rozdmuchowej minimalizuje długość kosztownych rurociągów wysokociśnieniowych i zmniejsza straty ciśnienia. Na uwagę zasługuje wentylacja i chłodzenie wokół maszyny tłokowej, ponieważ zespoły tłokowe odprowadzają ciepło i działają najlepiej przy czystym, chłodnym powietrzu wlotowym. Rozsądna instalacja utrzymuje stację średniego ciśnienia w jej własnym, wyraźnie określonym obwodzie, z izolacją i zabezpieczeniem ciśnieniowym, więc konserwacja po stronie wysokiego ciśnienia nigdy nie wymaga wyłączania ogólnego dopływu powietrza do instalacji.
- Określ suszenie, filtrację pod wysokim ciśnieniem, zbiornik, zawory i rurociągi
- Utrzymuj poziom przenoszenia oleju i temperaturę rosy w zakresie wymagań dotyczących kontaktu z żywnością i jakości butelek
- Umieść stację w pobliżu rozdmucharki, aby skrócić kosztowny rurociąg wysokociśnieniowy
- Zapewnij czyste, chłodne powietrze wlotowe i odpowiednią wentylację w celu odprowadzenia ciepła
Oczekiwania dotyczące utrzymania w zakresie powrotnego cła PET
Sprężarki tłokowe mają więcej zużywających się elementów niż maszyny śrubowe – zaworów, pierścieni, tulei i łożysk – ale w przypadku średniociśnieniowego PET ich wymagania serwisowe są dobrze zrozumiałe i przewidywalne. Rutynowe prace skupiają się na monitorowaniu stanu zaworów, sprawdzaniu ciśnień i temperatur międzystopniowych, wymianie części zużywalnych zgodnie z harmonogramem producenta oraz utrzymywaniu prawidłowego poziomu i stanu smaru w skrzyni korbowej. Odczyty ciśnienia międzystopniowego są cenną metodą diagnostyczną: odchylenie od normalnej równowagi między stopniami sygnalizuje nieszczelność zaworu lub zużyty pierścień na długo przed awarią.
Ponieważ formowanie z rozdmuchem często odbywa się w trybie wsadowym, sprężarka może często się uruchamiać i zatrzymywać, dlatego elementy sterujące i pasmo przełącznika ciśnienia powinny być ustawione tak, aby ograniczały cykle, a odbiornik zapewniał bufor. Rejestrowanie godzin pracy i przechowywanie standardowego zestawu zaworów i uszczelek na miejscu sprawia, że zaplanowany serwis staje się krótkim, zaplanowanym postojem, a nie sytuacją awaryjną. Dla rozlewni, w której maszyna wysokociśnieniowa zamyka całą linię, ta przewidywalność jest warta tyle samo, co ciśnienie znamionowe w zbiorniku.
- Monitoruj ciśnienia i temperatury międzystopniowe, aby uzyskać wczesne ostrzeżenia dotyczące zaworu lub pierścienia
- Serwisuj zawory, pierścienie i tuleje w zaplanowanych odstępach czasu, korzystając z oryginalnych zestawów
- Użyj odbiornika i szerokiego pasma nacisku, aby ograniczyć częste jazda na rowerze
- Aby skrócić czas przestojów spowodowanych wysokim ciśnieniem, należy przechowywać standardowe zestawy eksploatacyjne na miejscu
Wskazówki dotyczące zakupów
- Oblicz zapotrzebowanie na wysokie ciśnienie na podstawie zużycia powietrza na butelkę i rzeczywistej wydajności liniowej, a następnie dobierz odbiornik pod kątem impulsu cyklu przedmuchu.
- Wybierz ramy 30 barowe do standardowych butelek i trzystopniowe ramy 40 barowe tam, gdzie naprawdę tego potrzebuje projekt preformy lub pojemnika.
- Utrzymuj ciśnienie znamionowe powyżej wymagań roboczych, aby wydłużyć żywotność zaworu i uszczelnienia.
- Budżet na kompletną stację wysokociśnieniową — suszenie, filtrację, zbiornik i rurociągi o ciśnieniu znamionowym — a nie tylko sprężarkę.
- Zaplanuj konserwację posuwisto-zwrotną za pomocą zestawów zaworów i pierścieni, monitorowanie międzyetapowe i odpowiednią wentylację.
Często zadawane pytania
Jakiego ciśnienia potrzebuje kompresor do rozdmuchiwania butelek PET?
Dlaczego warto stosować sprężarkę tłokową zamiast sprężarki śrubowej do PET?
Jak dobrać wielkość kompresora PET do wydajności butelki?
Czy potrzebuję osobnej sprężarki zamiast normalnego, fabrycznego powietrza?
Jakiego oczyszczania powietrza wymaga wysokociśnieniowe powietrze PET?
Powiązane przypadki stosowane